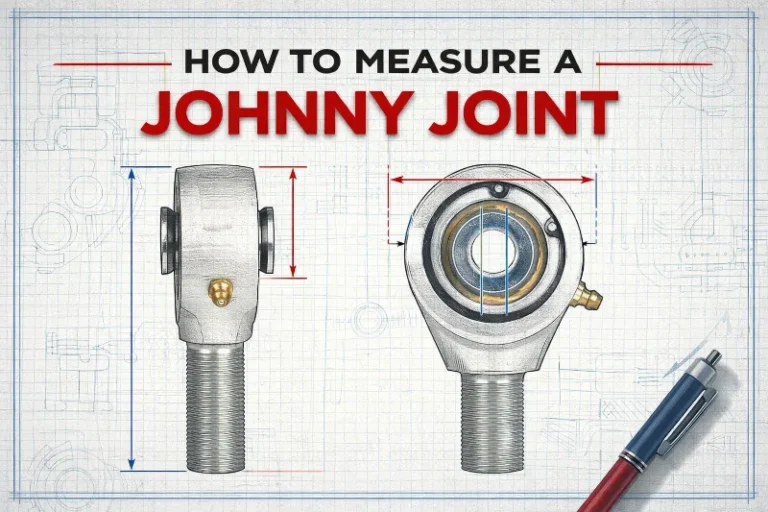
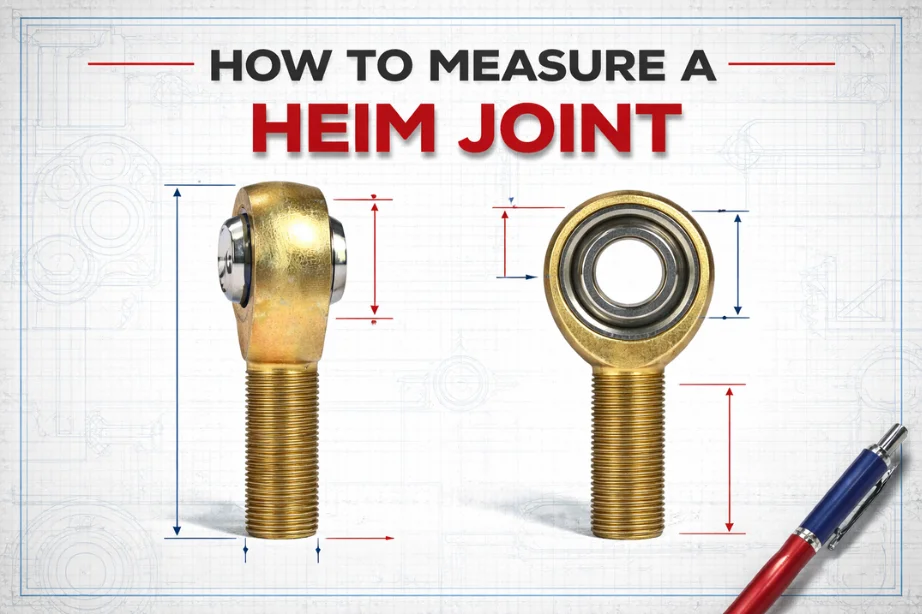
Wer ein Ersatzheim-Joint bestellt, ohne das vorhandene zu vermessen, endet mit einem Karton voller Teile, die nicht auf die Strebe geschraubt werden können, den Gabelbolzen nicht aufnehmen und nicht ins Halteblech passen – und wartet dann zwei Wochen auf das richtige Teil. Das Spezifikationssystem des Heim Joints wirkt von außen einfach: Man wählt eine Gewindegröße, fertig. Ist es nicht. Die Gewindegröße ist nur eine von sieben Abmessungen, die Sie prüfen müssen, bevor Sie bestellen oder ein neues Joint spezifizieren.
Dieser Leitfaden behandelt alle sieben. Für jede Abmessung erhalten Sie eine klare Erläuterung, was sie bestimmt, wie Sie sie mit einem digitalen Messschieber und einer Gewindesteigungsmesslehre messen und wie die üblichen Werte in der Praxis aussehen.
Warum Gewindegröße allein nicht reicht
Die Gewindespezifikation – etwa 1/2″-20 oder M12×1.25 – ist die auf den meisten Verpackungen aufgedruckte Zahl und wird in den meisten Katalogsuchfiltern verwendet. Mit ihr bestellen normalerweise Ersatzteile, und für einen direkten Tausch zwischen Katalogmarken reicht sie meist aus. Aber sie sagt nur aus, dass der Heim Joint auf Ihr Link-Ende oder Rohr geschraubt werden kann. Sie sagt nichts darüber, ob die Bohrung des Gelenklagers zu Ihrem Gabelbolzen passt, ob das Gehäuse in Ihre Halterung passt, ob der Heim Joint den Fehlausrichtungswinkel bietet, den Ihre Geometrie erfordert, oder ob die Gesamtlänge des Heim Joints die eingestellte Link-Länge so verändert, dass die Ausrichtung nicht mehr stimmt.
Messen Sie zuerst das Gewinde, dann den Rest. Alle sieben Abmessungen wirken zusammen; wer vier richtig erfasst und die fünfte überspringt, bekommt trotzdem ein Joint, der nicht funktioniert.
Die Werkzeuge, die Sie brauchen
Digitaler Messschieber – hier laufen alle Messungen außer der Gewindesteigung durch. Ein digitaler Messschieber mit 6″ und einer Auflösung von 0,001″ (0,02 mm) genügt. Mitutoyo und Starrett sind zuverlässig; die Eigenmarke von Harbor Freight reicht für gelegentlichen Einsatz. Nonius-Messschieber sind ebenso genau, aber langsamer abzulesen. Beide sind jedem Messband weit überlegen.
Gewindesteigungslehre – ein faltbarer Satz Gewindekämme identifiziert die Steigung eindeutig. Ohne ihn vergleichen Sie die Steigung nach Augenmaß zwischen Spezifikationen, die fast identisch aussehen (3/8″-24 und 3/8″-16 sehen am Schaft ähnlich aus, bis Sie eine Steigungslehre ansetzen). Ein Satz Gewindesteigungslehren kostet unter 15 USD und beseitigt das Rätselraten vollständig.
Winkelmesser oder Inclinometer-App – für den Schwenkwinkel ist ein digitaler Winkelmesser oder die Winkelfunktion einer Wasserwaage-App am Smartphone genau genug. Sie prüfen, ob das Joint den von Ihrer Geometrie geforderten Versatz erreicht, und zertifizieren kein Maß mit Toleranz.
Ein Stahlmaßstab mit 6″ ist nützlich für die Gesamtlänge, wenn das Joint länger ist als der Messbereich des Messschiebers. Ansonsten decken Messschieber und Steigungslehre alles ab.
Dimension 1: Gewindegröße und Steigung

Die Gewindespezifikation ist der Ausgangspunkt und die am häufigsten genannte Abmessung eines Heim Joints. Sie bestimmt, ob das Joint an das Rohrende Ihrer Strebe, an den Spannschloss-Körper oder an das Gewindegehäuse eines Gelenkkopfs anschließt.
Gewindedurchmesser: Messen Sie den Schaft-Außendurchmesser (bei einem Joint mit Außengewinde) mit den äußeren Backen des Messschiebers über den Gewindespitzen. Das ergibt den Nenndurchmesser des Gewindes. Bei einem Joint mit Innengewinde messen Sie den Gewinde-Innendurchmesser mit den inneren Backen.
Gewindesteigung: Setzen Sie die Kämme der Gewindesteigungslehre an das Gewinde an, bis ein Kamm sauber und ohne Wackeln passt. Übliche Zoll-Spezifikationen bei Heim Joints: 1/4″-28, 5/16″-24, 3/8″-24, 1/2″-20, 5/8″-18, 3/4″-16. Übliche metrische Spezifikationen: M6×1.0, M8×1.25, M10×1.25, M12×1.25, M14×1.5, M16×1.5. Das metrische und das Zollsystem überlappen beim Nenndurchmesser genug, um Verwirrung zu stiften – ein 3/8″-24-Schaft und ein M10×1.25-Schaft liegen beide nahe 10 mm Außendurchmesser. Die Steigung ist unterschiedlich; die Gewinde sind nicht austauschbar, und Gewaltsamkeiten beschädigen beide.
Rechts- oder Linksgewinde: Standard-Heim Joints haben ein Rechtsgewinde. Linksgewinde-Versionen werden bei Spannschlössern und Verstellelementen eingesetzt, bei denen sich ein Ende der Strebe entgegen dem anderen einschrauben muss, damit das Rohr zur Längeneinstellung gedreht werden kann, ohne gelöst zu werden. Linksgewinde-Joints sind meist mit einer Einstichnut oder einer „LH“-Prägung am Schaft gekennzeichnet, aber nicht immer. Wenn Sie ein Joint aus einer bestehenden Strebe entfernen, klären Sie die Gewinderichtung vor der Bestellung.
Außen- oder Innengewinde: Joints mit Außengewinde haben einen Gewindeschaft, der in ein Rohr oder eine Gabel geschraubt wird. Joints mit Innengewinde haben eine Gewindebohrung im Gehäuse für Bolzen oder Stift. Die Gewindespezifikation wird bei beiden gleich gemessen – Durchmesser und Steigung –, doch die Gehäusegeometrie ist eine andere. Klären Sie vor dem Messen, welche Variante Ihre Anwendung erfordert.
Dimension 2: Bohrungsdurchmesser

Die Bohrung ist das Loch durch die Mitte des Gelenklagers – die Öffnung, durch die Ihr Gabelbolzen, Befestigungsbolzen oder Zapfen läuft. Dies ist die mechanisch kritischste Passungsabmessung. Eine zu kleine Bohrung bedeutet, dass der Bolzen nicht ohne Gewalt hineingeht. Eine zu große Bohrung bedeutet seitliches Spiel, durch das das Joint unter Last klappert, selbst wenn alles andere korrekt passt.
So messen Sie: Verwenden Sie die inneren Backen des digitalen Messschiebers – die kleinen Stufenbacken über den Hauptbacken. Öffnen Sie sie, bis sie die Bohrungswand gegenüberliegend berühren. Messen Sie durch die Bohrung bei 0°, drehen Sie dann um 90° und messen Sie erneut. Bei einem neuen Joint sollten die Werte innerhalb der Messschieber-Auflösung übereinstimmen. Ein verschlissenes Joint bekommt durch wiederholte Lastzyklen gegen den Bolzen eine Aufweitung der Bohrung – die beiden Messwerte weichen ab, ein Hinweis auf intensive Nutzung.
Übliche Bohrungsgrößen: Bohrungsgrößen in Zoll: 1/4″ (6,35 mm), 5/16″ (7,94 mm), 3/8″ (9,53 mm), 1/2″ (12,7 mm), 5/8″ (15,88 mm), 3/4″ (19,05 mm).
Metrische Bohrungsgrößen: 6 mm, 8 mm, 10 mm, 12 mm, 14 mm, 16 mm, 20 mm.
Hier gilt dieselbe Warnung vor Überlappungen wie bei Gewinden: Eine 3/8″-Bohrung misst 9,53 mm; eine 10-mm-Bohrung misst 10 mm. Diese 0,47 mm können je nach Bolzen eine Presspassung oder ein lockeres Spiel bedeuten. Prüfen Sie, ob die Spezifikation imperial oder metrisch ist, bevor Sie Austauschbarkeit annehmen.
Passungskontrolle Bohrung-Bolzen: Wenn Sie den Gabelbolzen zur Hand haben, testen Sie ihn vor der Montage. Der Bolzen sollte mit mäßigem Handdruck hindurchgleiten – ohne Klemmen, ohne seitliches Spiel. Ein Bolzen, der einen Hammer zum Einführen braucht, deutet auf eine zu kleine Bohrung oder einen zu großen Bolzen hin; Gewalt beschädigt den Liner. Ein Bolzen, der sich beim Wackeln seitlich verschiebt, deutet auf eine zu große Bohrung oder einen zu kleinen Bolzen hin; dieses Spiel zeigt sich am Joint unter Last.
Dimension 3: Gehäuse-Außendurchmesser
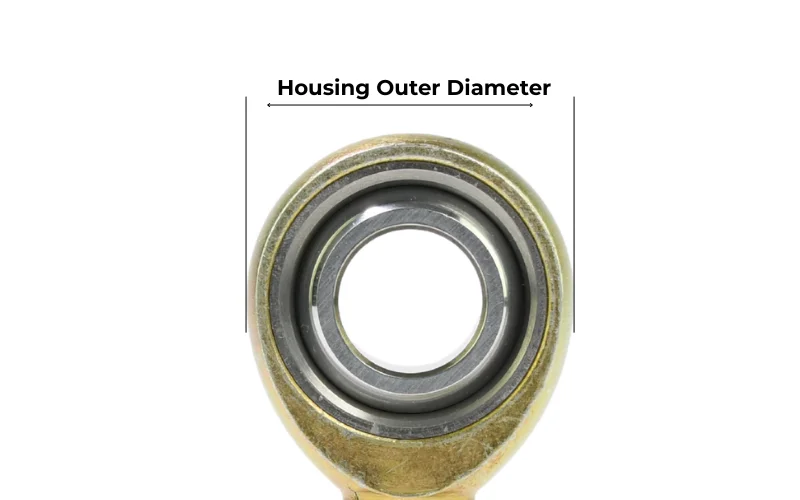
Der Gehäuse-Außendurchmesser ist der Außendurchmesser des Rings oder Gehäuseabschnitts, der das Gelenklager aufnimmt – der breiteste Punkt des Joints, quer zur Bohrungsachse gemessen. Diese Abmessung bestimmt, ob das Joint die umgebende Struktur freigibt: das Halteblech, das Fahrwerksrohr, das Gehäuse des Gelenkkopfs am anderen Ende der Strebe.
So messen Sie: Öffnen Sie die äußeren Backen des Messschiebers und legen Sie sie über den breitesten Punkt des Jointkörpers, quer zur Bohrungsachse. Messen Sie in zwei um 90° versetzten Orientierungen, um die Rundung des Gehäuses zu bestätigen. Bei einem neuen Joint stimmen die Werte überein. Ein überlastetes, verformtes Gehäuse zeigt in verschiedenen Orientierungen unterschiedliche Werte – eine nützliche Diagnose bei gebrauchten Joints.
Was diese Abmessung bestimmt: Der Gehäuse-Außendurchmesser ist vor allem wichtig, wenn Sie ein Joint in ein bestehendes Halteblech mit festem Raum einsetzen oder ein Rohr bzw. Bauteil in der Nähe des Jointstandorts freihalten müssen. Bei Direktersatz-Anwendungen, bei denen ein Katalog-Joint einen anderen ersetzt, variiert der Gehäuse-Außendurchmesser zwischen Joints gleicher Spezifikation weniger als Bohrung und Gewinde – aber er variiert, insbesondere zwischen Herstellern. Gehen Sie nicht davon aus, dass ein 1/2″-20-Joint des einen Lieferanten denselben Gehäuse-Außendurchmesser hat wie ein 1/2″-20-Joint eines anderen.
Übliche Gehäuse-Außendurchmesser je Gewindegröße (annähernd, nicht bei allen Herstellern exakt):
| Gewinde | Gehäuse-Außendurchmesser (ca.) |
|---|---|
| 1/4″-28 / M6 | 16–18 mm |
| 3/8″-24 / M10 | 22–26 mm |
| 1/2″-20 / M12 | 28–32 mm |
| 5/8″-18 / M16 | 36–40 mm |
| 3/4″-16 / M20 | 44–50 mm |
Prüfen Sie dies gegen Ihr tatsächliches Joint – dies sind repräsentative Bereiche, keine festen Spezifikationen.
Während Ihnen der Außendurchmesser die Gesamtbreite zeigt, ist der Abstand vom Schwenkmittelpunkt nach oben—Dimension 6—der Wert, der Ihr inneres Halterungsspiel bestimmt.
Dimension 4: Körperbreite und Gesamtlänge

Diese beiden Abmessungen bestimmen gemeinsam, wie viel Raum der Heim Joint in Ihrer Baugruppe einnimmt: Die Körperbreite (auch Ringbreite oder Gehäusebreite genannt) zeigt Ihnen, wie viel axialen Raum der Joint an seiner breitesten Stelle benötigt, und die Gesamtlänge zeigt Ihnen das Gesamtmaß des Joints vom Ende des Schafts bis zur gegenüberliegenden Gehäuseseite.
Körperbreite: Der Abstand von Fläche zu Fläche über die flachen Seiten des Gehäuses – die Flächen, die Halterung oder Gabelkopf berühren. Verwenden Sie die Außenmessflächen oder die Messtiefe des Messschiebers. Diese Abmessung bestimmt die benötigte Breite des Halterungsschlitzes. Ein Körper, der breiter als der Schlitz ist, sitzt nicht. Ein schmalerer Körper benötigt Distanzstücke, um axiales Spiel zu beseitigen.
Gesamtlänge: Die Gesamtlänge vom Ende des Schafts bis zur gegenüberliegenden Gehäuseseite bei einem Joint mit Außengewinde bzw. vom Ende des Gehäuses bis zum gegenüberliegenden Ende bei einem Joint mit Innengewinde. Diese Abmessung beeinflusst die eingestellte Link-Länge. Ersetzen Sie einen verschlissenen Joint durch einen neuen eines anderen Herstellers, verändert schon ein paar Millimeter Unterschied in der Gesamtlänge Ihre Link-Geometrie – es sei denn, Sie stellen bei der Montage neu ein. Rechnen Sie bei kritischen Lenk- und Radaufhängungsgestängen den Unterschied ein, bevor Sie die Einstellung fixieren.
So messen Sie die Gesamtlänge: Legen Sie das Ende des Schafts flach gegen die feste Messbacke des Messschiebers und führen Sie die bewegliche Backe an die gegenüberliegende Gehäuseseite heran. Bei einem langen Joint überschreitet das den Messbereich eines 6″-Messschiebers – prüfen Sie gegebenenfalls mit einer 12″-Regel zusammen mit dem Messschieber.
In Katalogdatenblättern ist die Gesamtlänge meist mit **L** oder **C** bezeichnet, die Körperbreite mit **B** oder **W**, und die Gehäusebreite wird manchmal separat vom Ringaußendurchmesser aufgeführt. Diese Bezeichnungen unterscheiden sich je nach Katalognorm (ISO, ANSI, JIS) – prüfen Sie, welche Norm Ihr Lieferant verwendet.
Beachten Sie, dass sich die Körperbreite auf das Gehäuse selbst bezieht; für die Breite des Schwenkpunkts siehe Dimension 5.
Dimension 5: Montagebreite (Kugelbreite)
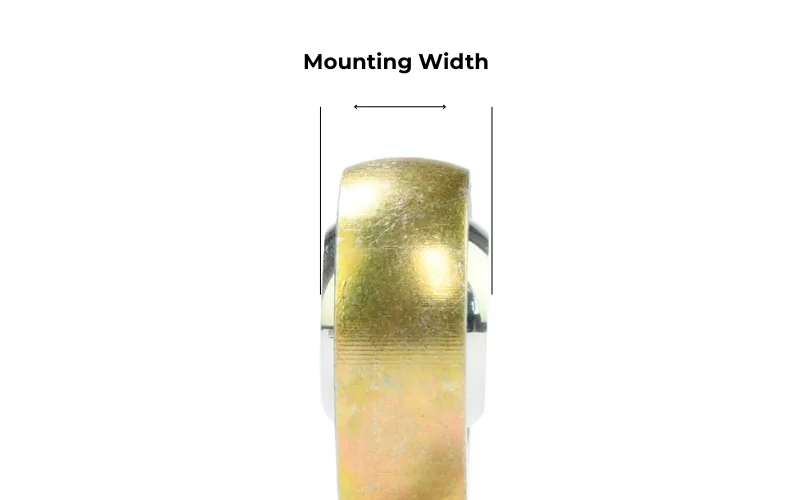
Während Dimension 4 die Gehäusedicke abdeckt, ist die Montagebreite der axiale Abstand über die flachen Flächen der inneren Kugel – die tatsächliche Kontaktfläche zu Ihren Distanzstücken oder Halterungslaschen. Bei leistungsstarken Heim Joints ist die Kugel fast immer breiter als das Gehäuse, damit der Joint schwenken kann, ohne dass die Strebe die Halterung berührt.
So messen Sie: Messen Sie mit den Außenmessflächen des Messschiebers den Abstand zwischen den beiden flachen parallelen Flächen der rotierenden Innenkugel. Stellen Sie sicher, dass die Kugel vor der Messung im Gehäuse zentriert ist. Verwendet der Joint integrierte Distanzstücke für großen Fehlausrichtungswinkel, messen Sie von der äußersten Fläche eines Distanzstücks bis zur äußersten Fläche des anderen.
Warum das wichtig ist: Diese Abmessung bestimmt die „Stapelhöhe“ Ihrer Bauteile. Ist die Montagebreite geringer als die Öffnung Ihrer Halterung, müssen Sie den Spalt mit Unterlegscheiben oder Distanzstücken füllen. Ist sie größer, passt der Joint nicht. Bei präzisen Lenkkonfigurationen kann bereits eine Abweichung von 0,5 mm axiales Spiel verursachen, das das Fahrverhalten verschlechtert und unter Last hörbares Klappern erzeugt.
Dimension 6: Kopf-Radialhöhe

Die Kopf-Radialhöhe ist der Abstand vom exakten Mittelpunkt der Bohrung bis zur äußersten Kante des Gehäusekopfs, gemessen entlang der vertikalen Achse des Joints. Sie entspricht dem „Radius“ des Joint-Kopfs.
So messen Sie: Das ist ein abgeleitetes Maß. Messen Sie zuerst den Gehäuseaußendurchmesser (Dimension 3). Ist das Gehäuse perfekt symmetrisch, ist die Radialhöhe genau halb so groß wie der Außendurchmesser. Zur manuellen Kontrolle verwenden Sie die Messtiefe Ihres Messschiebers: Legen Sie die Messschieberbasis gegen die äußere Krone des Gehäuses und fahren Sie die Messtiefe in die Bohrung bis zum Mittelpunkt. Alternativ: Messen Sie von der Gehäuseoberkante bis zur Unterkante der Bohrung und addieren Sie die halbe Bohrungsdurchmesser (Dimension 2).
Warum das wichtig ist: Das ist der „Freigangsradius“. Er zeigt Ihnen, wie viel Platz Sie in einer C-Halterung oder einem Gabelkopf brauchen, damit der Joint nicht am Anschlag sitzt. Konstruieren Sie ein eigenes Radaufhängungslaschenteil, muss der Abstand von der Bolzenbohrung zur Rückseite der Halterung größer sein als diese Radialhöhe. Ist das Gehäuse zu „hoch“ (große Radialhöhe), blockiert der Joint an der Halterung, bevor er überhaupt zu kippen beginnt – der wirksame Bewegungsbereich wird eingeschränkt.
Dimension 7: Fehlausrichtungswinkel
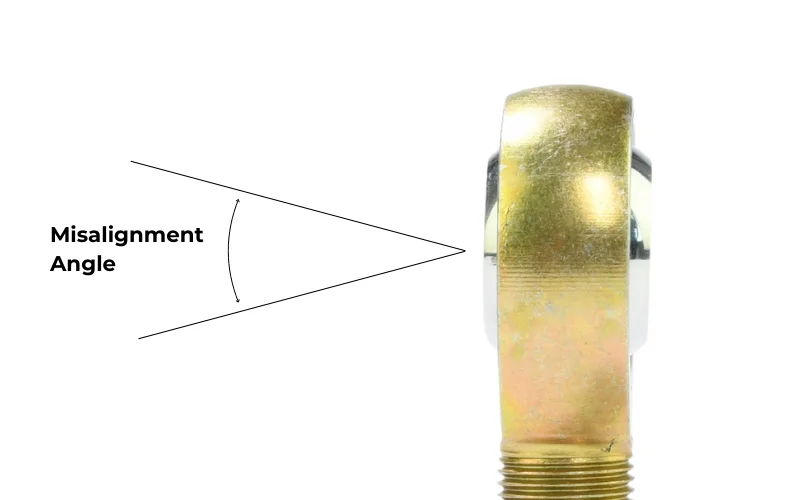
Der Fehlausrichtungswinkel ist der Winkelbereich, um den das Gelenklager rotieren kann, bevor die Kugel das Gehäuse kontaktiert und stoppt. Das ist kein Messschieber-Maß – es ist eine Funktionsprüfung oder eine Katalogangabe, die Sie mit der geometrischen Anforderung Ihrer Anwendung abgleichen.
So messen Sie am Joint in der Hand: Halten Sie den Joint-Körper fest und drehen Sie die Bohrungsachse, bis sie am Anschlag das Gehäuse kontaktiert. Der Winkel zwischen der zentrierten Position und dem Anschlag ist der Fehlausrichtungswinkel. Verwenden Sie einen digitalen Winkelmesser: Setzen Sie ihn am Schaft in der zentrierten Position auf, nullen Sie ihn, drehen Sie zum Anschlag und lesen Sie den Winkel ab. Alternativ nutzen Sie die Winkelfunktion einer Wasserwaage-App am Smartphone gegen eine ebene Fläche entlang der Bohrungsachse.
Der Fehlausrichtungswinkel wird meist als Gesamtwert angegeben: Ein Joint mit ±25° gesamt hat 25° in jede Richtung von der Mitte. Manche Datenblätter nennen den Gesamtwert, manche den Wert pro Seite. Lesen Sie die Spezifikationsbeschreibung genau, bevor Sie Werte vergleichen.
Übliche Fehlausrichtungswinkel nach Joint-Typ:
- Standard-Joints mit gesintertem Lager oder PTFE-Auskleidung: ±12° bis ±15° pro Seite (±24° bis ±30° gesamt)
- Weitwinkel- oder High-Misalignment-Joints: ±25° bis ±30° pro Seite
- Präzisions-Stahl-auf-Stahl-Joints: ±8° bis ±12° pro Seite (kleinerer Winkel, höhere Tragfähigkeit)
Warum das wichtig ist: Erfordert Ihre Radaufhängungsgeometrie im voll ausgefederten Zustand oder Ihre Lenkstange bei vollem Einschlag, dass der Joint 20° Winkelversatz erreicht, versagt ein Standard-Joint mit ±12° pro Seite in dieser Position. Der Joint blockiert, bevor die Radaufhängung den vollen Federweg erreicht, und entweder der Joint oder die Strebe muss die entstehende Kraft aufnehmen – beides ist schlecht.
Prüfung eines gebrauchten Joints auf funktionsfähige Schwenkbewegung: Bewegen Sie das Lager von Hand durch seinen gesamten Winkelbereich. Es muss sich gleichmäßig und ohne Kleben, Rasten oder Schleifen an jedem Punkt des Bogens bewegen. Ein Joint, der in der Mitte frei schwenkt, aber bei 8° blockiert, hat eine beschädigte oder verschlissene Auskleidung. Der angegebene Winkel auf der Originalverpackung ist irrelevant, sobald die Auskleidung kompromittiert ist.
Zusammenführung der Messungen: Schnellreferenz-Checkliste
Bestätigen Sie vor dem Bestellen eines Ersatzteils oder dem Spezifizieren eines neuen Joints alle fünf Abmessungen:
Mess-Checkliste für Heim Joints
Gewinde: _____ Durchmesser × _____ Steigung, Außen-/Innengewinde, rechts / links
Bohrung: _____ Zoll / mm (Bolzenpassung)
Gehäuseaußendurchmesser: _____ Zoll / mm (Außenfreiheit)
Körperbreite / -länge: _____ / _____ (Halterungsschlitz & Link-Geometrie)
Montagebreite: _____ (Kugel Fläche-zu-Fläche / Stapelhöhe)
Radialhöhe: _____ (Freiheit von Mitte bis Oberkante)
Fehlausrichtung: _____ Grad gesamt (Schwenkbereich)
Ein direkter Ersatz muss in allen fünf Punkten übereinstimmen. Eine Spezifikation für eine neue Anwendung muss Bohrung und Gewinde an Ihre Hardware anpassen, das Gehäuse in den Bauraum Ihrer Halterung einpassen und den Fehlausrichtungswinkel erreichen, den Ihre Geometrie erfordert.
Metrisch gegen Zoll: So erkennen Sie, mit welchem System Sie arbeiten
Heim Joints folgen je nach Herkunftsland und Industriekonvention unterschiedlichen Maßnormen. Automobil-Rennsport und Off-Road-Fertigung in Nordamerika verwenden überwiegend Zollmaße. Europäische Automobiltechnik, Industriemaschinen, Landmaschinen und die meisten asiatisch gefertigten Produkte verwenden metrische Maße.
Die einfachste Prüfung: Sehen Sie sich die Stempel- oder Gravurmarkierung am Körper an. Die meisten Joints haben die Gewindegröße auf dem Schaft (Außengewinde) oder nahe der Gewindebohrung (Innengewinde) markiert. Steht dort M10, M12, M14 – metrisch. Steht dort 3/8, 1/2, 5/8 – Zoll. Fehlt eine Markierung, messen Sie den Gewindeaußendurchmesser mit dem Messschieber und setzen Sie die Steigungslehre auf. Ein 3/8″-24-Schaft misst ca. 9,5 mm Außendurchmesser bei 24 Gänge pro Zoll; ein M10×1.25-Schaft misst ca. 10 mm Außendurchmesser bei 1,25 mm Steigung. Die Außendurchmesser sind nah genug, um sie mit dem Auge zu verwechseln; die Steigungslehren für Zoll und metrisch sind deutlich unterschiedlich.
Ist die Hardware Ihrer Anwendung zöllig (Gabelbolzen, Link-Rohrenden, Einschweißhülsen) und der Joint, den Sie prüfen, metrisch, dann messen Sie beide und vergleichen Sie numerisch. Ähnlich ist nicht austauschbar.
Wenn die Messwerte keinem Standardmaß entsprechen
Ältere OEM-Gestängejoints, manche Landmaschinen-Joints und bestimmte Importprodukte wurden mit Nicht-Standardmaßen gefertigt – metrische Bohrung mit Zollgewinde, Gehäuseaußendurchmesser zwischen den üblichen Kataloggrößen oder Bohrungsmaße, die nicht zu Standard-Gabelbolzendurchmessern passen. Wenn keine Katalogoption zu Ihren Messwerten passt:
Beschaffen Sie eine maßliche Entsprechung bei einem Spezial- oder Sonderanfertigungs-Lieferanten. Standardkataloge decken die gängigsten Kombinationen ab. Lieferanten mit Sonderfertigung treffen spezifische Bohrungsdurchmesser, Gewindesteigungen und Gehäuseabmessungen.
Bohren oder Gewinde des Gegenstücks neu fertigen damit es einen Standard-Joint aufnimmt. Das ist die Antwort der Maschinenwerkstatt: Die Bohrung auf die nächste Standardgröße aufreiben oder das Rohrende neu gewinden.
Halterung oder Endfitting neu konstruieren damit es einen Standard-Joint aufnimmt. Das ist in der Regel die sauberste Langzeitlösung bei einer gefertigten Baugruppe: Ersetzen Sie einen nicht standardisierten Hardware-Punkt durch einen, der einen Standard-Joint und Standard-Gabelkopf-Hardware aufnimmt.
SYZ ROD ENDS liefert Heim Joints in Außen- und Innengewinde-Ausführungen, mit Zoll- und metrischen Gewindespezifikationen, Bohrungsgrößen von 1/4″ bis 3/4″ und M6 bis M20, in Chromoly-Stahl und Edelstahl, mit PTFE-ausgekleideten und Stahl-auf-Stahl-Lageroptionen. Für Anwendungen mit nicht standardisierten Bohrungs- oder Gewindeanforderungen sind Sonderausführungen auf Anfrage erhältlich.