Zum Inhalt springen
Fertigungskompetenz / Blechbearbeitung

Biegen

Ein lasergeschnittener Zuschnitt ist zunächst flach. Das Biegen verleiht ihm seine endgültige Form: Eine Abkantpresse faltet Blech und Platten entlang einer geraden Linie, während eine Rohrbiegemaschine das Rohr entlang einer Kurve formt, ohne die Wand einzudrücken. Unsere verbundene Produktionsbasis in Taixing betreibt beides neben Laserschneiden und Schweißen.

2Abkantpressen auf unserer verbundenen Basis in Taixing
3Rohrbiegemaschinen auf unserer verbundenen Basis in Taixing
Von SGS bewertetProduktionsbasis Taixing · Bericht Nr. 482195455_P+T
01 / Grundlagen des Verfahrens

Was ist Biegen?


Beim Biegen wird Metall entlang einer definierten Linie oder Kurve umgeformt, ohne Material zu entfernen. Eine Abkantpresse formt flaches Blech oder Platten zwischen Stempel und Matrize; eine Rohrbiegemaschine formt runde, quadratische oder Profilrohre entlang einer Kurve.

Das Rohrbiegen ist anspruchsvoller als das Falten von flachem Material, weil die hohle Wand im Inneren eines engen Radius einfallen oder falten kann. Der Prozess kann – je nach Anlage und Teil – innere Stützung wie einen Dorn einsetzen.

Beide Verfahren unterliegen der Rückfederung: Das Material entspannt sich leicht, nachdem die Kraft nachlässt. Werkzeug und Einrichtung gleichen das durch Überbiegen aus, um den auf der Zeichnung angegebenen Endwinkel oder Endradius zu erreichen.

02 / Auswahl der Maschine

Abkanten vs. Rohrbiegen


FrageAbkanten (Pressenbiegen)Rohrbiegen
AusgangsmaterialFlaches Blech oder PlattenRundes, quadratisches oder Profilrohr
ErgebnisGefaltete Bördel, L- und U-Halter, KastenformenKrummlinige Verläufe entlang des Rohres
HauptrisikoRissbildung oder Rückfederung, wenn Radius und Werkstoff nicht abgestimmt sindWandeinfall oder Faltenbildung bei zu engem Radius
Typischer Schritt zuvorLaserschneiden oder Ausstanzen erzeugt den flachen ZuschnittDas Rohr wird auf Länge geschnitten, manchmal mit einem Profilmerkmal
Typischer nächster SchrittSchweißen oder direkter EinbauEinschweißen in Rahmen, Überrollbügel oder Gestänge
Die praktische Regel: eine Flachabwicklung mit gefalteten Bördeln braucht einen Biegezuschlag. Ein gebogenes Rohr braucht Radius, Wandstärke und Querschnitt, die die Umformroute halten kann, ohne den Querschnitt zu beschädigen.
03 / Produktionsroute

Biegen bei SYZ


Primäre Route

Verbundene Basis in Taixing

Die Basis betreibt 2 Abkantpressen für Blech und Platten sowie 3 Rohrbiegemaschinen für Rohrmaterial, neben Laserschneiden, Ausstanzen und Roboterschweißen. Der tatsächliche Querschnitt, Durchmesser, Wandstärke und Maximallänge werden anhand der Zeichnung bestätigt.

2Abkantpressen
3Rohrbiegemaschinen
60 / 45Standard-/Mustertage auf der Route
SGSBewertung der verbundenen Basis
Routenkontext: die Basis umfasst 5,313 m² mit 32 Mitarbeitern in 4 Produktionslinien und ist gemäß SGS-Bericht Nr. 482195455_P+T bewertet.
Sekundäre Route

Unser eigener Standort in Ningbo

Ningbo führt Biegen neben Sägen, Drehen, Fräsen und Ausstanzen als eigene Prozesskompetenz, doch die Anlagenliste zeigt keine eigene Biegeabteilung. Kleinere Biegemerkmale können in Ningbo bleiben; ein größeres Blech- oder Rohrbauteil wird in der Regel für die Taixing-Route geprüft.

Eigene FertigungIn Ningbo gelistete Prozesskompetenz
Kleiner UmfangMerkmalbezogene Arbeiten werden einzeln geprüft
TaixingEigene Abkant- und Rohranlagen
PrüfungRoute je Teil bestätigt
Abgrenzung: hier wird keine eigene Maschinenanzahl für Ningbo angegeben; die Seite hält diese kleinere Kompetenz getrennt von der dokumentierten Ausstattung in Taixing.
04 / Anwendungsbereich

Wofür Biegen eingesetzt wird


01

Umgeformte Halter

L-Halter, U-Kanäle und Mehrbordel-Halter, gefaltet aus lasergeschnittenem oder gestanztem Blech.

02

Rohrrahmen

Rahmenlängsträger, Stützbögen und krummlinige Struktur- oder Gestängeteile, gebogen aus Rohrmaterial.

03

Paneele und Gehäuse

Gefaltete Bördel an Deckel- und Gehäusewänden erhöhen die Steifigkeit und liefern nutzbare Befestigungskanten.

04

Fahrwerkskomponenten

Stabilisatoren und andere krummlinige Profile, bei denen die Biegegeometrie Teil der Anwendungspassung ist.

Werkstoffgrenze: die aktuellen Beispiele werden als unlegierter Baustahl, Baustahl oder hochfester Stahl beschrieben. Die genaue Güte, Vergütung und Halbzeugform für einen Biegeauftrag werden anhand der Zeichnung bestätigt; hier wird kein pauschaler Federstahl beansprucht.
05 / Produktbeispiele

Gebogene Komponenten aus unseren Produktlinien


Hochfester StahlHeavy duty custom steel stabilizer bar for ATV and UTV suspension
Fahrwerkskomponenten

Schwerer kundenspezifischer Stahl-Stabilisator

Ein Stab aus hochfestem Stahl wird in das Profil umgeformt, das der Anwendung ihre Wankstabilität und Montagegeometrie gibt.

ZuordnungsprofilFront and rear sway bar for Land Rover, Range Rover and Mustang fitment
Fahrzeugzuordnung

Stabilisator Land Rover / Range Rover / Mustang

Vorder- und Hinterversionen nutzen den Radius und die Endschleifen-Geometrie, die jede Fahrwerksanwendung erfordert.

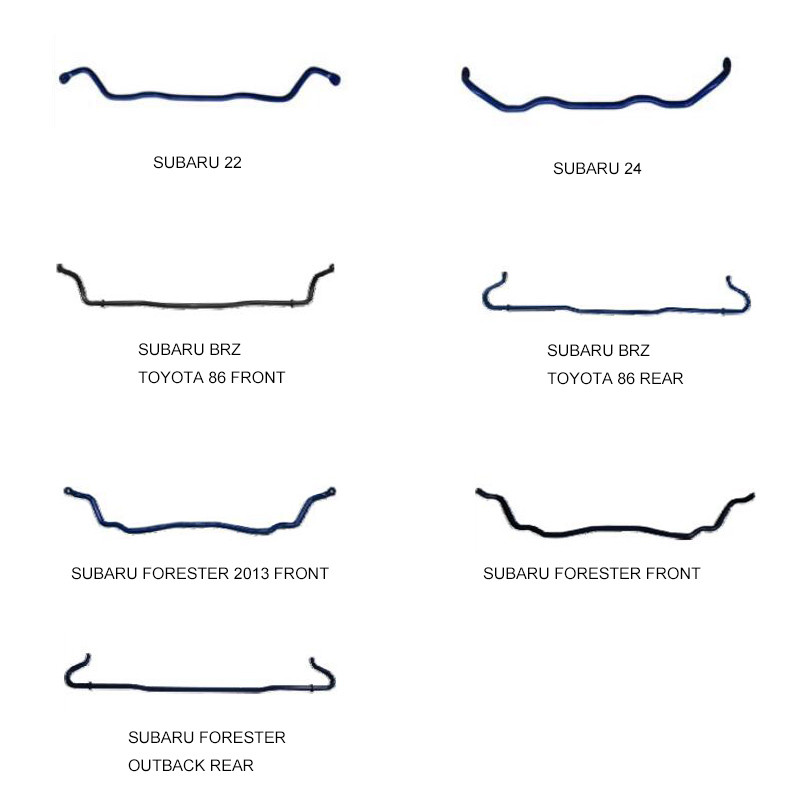
ZuordnungsprofilSubaru stabilizer bar sway bar
Fahrzeugzuordnung

Subaru-Stabilisator

Das Biegeprofil ist an die Montagegeometrie der jeweiligen Subaru-Fahrwerksanwendung angepasst.

ZuordnungsprofilChevrolet front and rear sway bar
Fahrzeugzuordnung

Chevrolet-Stabilisator vorne und hinten

Ein weiteres anwendungsspezifisches Biegeprofil, das mehrere Chevrolet-Fahrwerksgenerationen abdeckt.

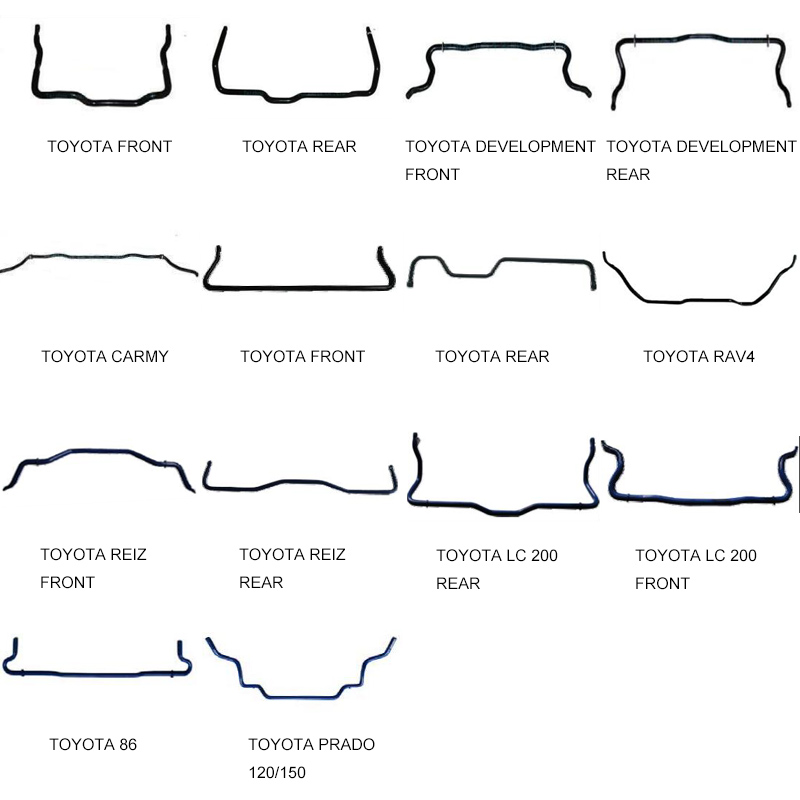
ZuordnungsprofilFront and rear sway bar for Toyota vehicles
Fahrzeugzuordnung

Toyota-Stabilisator vorne und hinten

Vorder- und Hinterstäbe werden mit Toyota-spezifischer Montagegeometrie für mehrere Modellanwendungen geliefert.

ZuordnungsprofilFront and rear sway bar for VW Golf 6, Golf-R and Golf 7 GTI
Fahrzeugzuordnung

VW Golf 6 / Golf-R / Golf 7 GTI Stabilisator

Das krummlinige Zuordnungsprofil deckt mehrere VW-Golf-Generationen in derselben Produktfamilie ab.

Brauchen Sie einen umgeformten Blechzuschnitt, eine Rohrbiegung oder einen anwendungsspezifischen Stab? Senden Sie uns die Zeichnung und die Angaben zum Ausgangsmaterial.

06 / Qualitätskontrolle

Wie gebogene Teile kontrolliert werden


Die Kontrolle des Biegens betrifft den Endwinkel, Radius und die Position – und dass der Werkstoff nicht reißt, faltet oder einfällt.

01

Ausgangsmaterial und Zuschlag

Werkstoff, Dicke oder Rohrwand, Biegezuschlag und das fertige Bezugselement werden geprüft, bevor das Programm freigegeben wird.

02

Erstmuster

Winkel, Radien, Bördelmaße, Rohrposition und Endmerkmale werden mit der Zeichnung abgeglichen.

03

Umformzustand

Risse, Falten, Eindrücke und Rückfederung werden überwacht, wo Werkstoff und Radius sie relevant machen.

04

Endkontrolle

Fertige Teile durchlaufen vor dem Schweißen oder der Freigabe eine 100%-Prüfung, Stichprobe oder einen kundenspezifischen Plan.

07 / Konstruktion für die Fertigung

Konstruieren für das Biegen


Senden Sie diese Angaben mit Ihrer Anfrage

  • Flachabwicklung oder fertige 3D-Zeichnung
  • Werkstoffgüte und Dicke bzw. Wandstärke
  • Biegewinkel und Innenradius
  • Rohrdurchmesser, Querschnitt und Schnittpositionen
  • Schweißfolge oder Passgeometrie
  • Stückzahl und Prüfanforderungen
01

Biegezuschlag

Eine Flachabwicklung braucht Zuschlag für das Material, das durch die Biegung wandert. Allein von den fertigen Maßen auszugehen kann den falschen Zuschnitt erzeugen.

02

Radius vs. Werkstoff

Blechdicke, Rohrwand und Werkstoffzähigkeit bestimmen, ob ein Radius ohne Riss oder Querschnittsverlust umgeformt werden kann.

03

Die Zuordnung kommt später

Laserschneiden, Schweißen und Beschichtung können nach dem Biegen folgen. Prüfen Sie die gesamte Sequenz, damit das umgeformte Teil auf das richtige Baugruppen-Bezugsmaß trifft.

08 / Fragen

FAQ zum Biegen


Biegen Sie Blech, Platten oder Rohre?

Die verbundene Basis in Taixing betreibt 2 Abkantpressen für Blech und Platten sowie 3 Rohrbiegemaschinen. Die richtige Maschine hängt von Ausgangsmaterial und fertiger Geometrie ab.

Können Sie einen flachen lasergeschnittenen Zuschnitt biegen?

Ja, eine übliche Route ist Laserschneiden oder Ausstanzen, gefolgt vom Abkanten. Flachabwicklung und Biegezuschlag werden gemeinsam geprüft.

Können Sie ein Rohr biegen, ohne dass es einfällt?

Das Rohrbiegen wird anhand von Durchmesser, Querschnitt, Wandstärke und Biegeradius beurteilt. Die tatsächliche Maschine und die Stützmethode werden für das Teil bestätigt.

Herstellen Sie Stabilisatoren?

Aktuelle Katalogbeispiele umfassen anwendungsspezifische Stabilisatoren. Sie werden als repräsentative gebogene Komponenten gezeigt; das genaue Ausgangsmaterial und die Route werden je Auftrag bestätigt.

Verwenden Sie Federstahl für Stabilisatoren?

Die Produkttexte beschreiben die Beispiele als hochfesten Stahl. Die genaue Güte und Vergütung werden anhand der Zeichnung bestätigt; hier wird kein pauschaler Federstahl beansprucht.

Wie hoch sind Ihre maximale Biegelänge und Rohrgröße?

Der aktuelle Kompetenzeintrag veröffentlicht diese Obergrenzen nicht. Senden Sie Ausgangsmaterial, Radius, Länge und Stückzahl, und wir bestätigen die Anlagenpassung.

Was soll ich für ein Biegeangebot senden?

Senden Sie die fertige Zeichnung oder Flachabwicklung, Werkstoff, Dicke oder Rohrwand, Biegewinkel und Radien, Passgeometrie und Zielmenge.

Vom flachen Zuschnitt zur fertigen Form

Brauchen Sie ein gebogenes Bauteil?


Senden Sie Zeichnung, Angaben zum Ausgangsmaterial, Biegeradien und Zielmenge. Wir bestätigen die Passung für Abkantpresse oder Rohrbiegen und die nachgelagerte Route.

🍪
We Use Cookies