Zum Inhalt springen
Fertigungskompetenz / CNC-Bearbeitung

CNC-Fräsen

Fräsen ist die Art und Weise, wie wir die Teile fertigen, die das Drehen nicht kann: Halterungen, Platten, Gehäuse und alles, was Flächen in mehr als eine Richtung aufweist. Während sich unsere Drehkapazität in Ningbo und Wuxi konzentriert, konzentriert sich unsere Fräskapazität auf unsere verbundene Produktionsbasis in Taixing — zusammen mit dem Laserschneiden, dem Umformen und dem Schweißen, mit denen sie im selben Produktionsfluss verarbeitet wird.

8CNC-Bearbeitungszentren auf unserer verbundenen Basis in Taixing
ISO 9001:2015Zertifikat Nr. 11425Q49262R0S · Produktionsadresse Ningbo
Von SGS bewertetProduktionsbasis Taixing · Bericht Nr. 482195455_P+T
StahlbestandDokumentierte Bearbeitungsgenauigkeit in unserem eigenen Werk in Ningbo
01 / Grundlagen des Verfahrens

Was ist CNC-Fräsen?


CNC-Fräsen ist ein zerspanendes Fertigungsverfahren, bei dem ein rotierender, mehrschneidiger Fräser Material von einem Werkstück abträgt, das in einer Vorrichtung fest eingespannt oder positioniert bleibt. Es ist das Spiegelbild des Drehens: dreht sich beim Fräsen das Werkzeug und das Werkstück bleibt fest; beim Drehen dreht sich das Werkstück und das Werkzeug bleibt fest.

Genau dieser Unterschied verleiht dem Fräsen seine Vielseitigkeit. Da sich das Werkstück nicht drehen muss, muss es auch nicht rund sein. Eine Fräsmaschine kann ein Teil von oben, von den Seiten und — mit einer vierten Achse oder einer neu positionierten Vorrichtung — von weiteren Flächen aus bearbeiten und dabei ebene Flächen, Taschen, Nuten, konturierte Profile und Bohrungen dort erzeugen, wo die Zeichnung sie vorsieht.

Ein typisches CNC-Bearbeitungszentrum steuert mindestens drei lineare Achsen (X, Y, Z) und hält Wechselwerkzeuge, sodass in einer einzigen Aufspannung eine Fläche plan gefräst, eine Tasche gefräst, ein Lochbild gebohrt und Gewinde geschnitten werden können, ohne das Teil zu bewegen — sofern Maschine und Werkzeug es zulassen. Weniger Aufspannungen bedeuten, dass die in einer Operation bearbeiteten Merkmale ihre dimensionalen Bezüge zueinander behalten; Merkmale, die eine zweite Aufspannung erfordern, hängen davon ab, wie präzise das Teil erneut eingespannt wird. Die genaue Achskonfiguration und die Werkzeugkapazität einer bestimmten Maschine werden im Zeichnungs-Review gegen die Anforderungen Ihres Teils bestätigt.

Typische gefräste Merkmale sind ebene und gestufte Flächen, Taschen und Nuten, konturierte und 3D-Flächen, gebohrte und geschnittene Lochbilder, Ansätze und Rippen sowie Befestigungsflansche mit Merkmalen auf mehr als einer Fläche.

02 / Auswahl des Verfahrens

Fräsen oder Drehen? Die Zeichnung richtig lesen


Die beiden Verfahren ergänzen sich, sie konkurrieren nicht, und die meisten Zeichnungspakete, die wir erhalten, benötigen beide irgendwo im Fertigungsablauf.

Das Fräsen gewinnt, wenn das Teil nicht rund ist. Eine Halterung, eine Platte, ein Gehäuse oder jedes Teil mit Flächen, die in verschiedene Richtungen zeigen, hat keine natürliche Drehachse — es muss stillgehalten werden, während sich das Werkzeug um es herum bewegt. Wenn Sie sich das Teil flach auf einem Tisch liegend vorstellen können, ist es sehr wahrscheinlich ein gefrästes Teil.

Das Drehen gewinnt, wenn das Teil ein Rotationskörper ist. Eine Welle, eine Buchse, eine Gewindehülse, ein Distanzstück — alles, bei dem jedes Merkmal zu einer einzigen Mittellinie konzentrisch ist, wird weit effizienter gedreht als gefräst, weil das rotierende Werkstück die Positionierarbeit leistet, für die eine Fräsmaschine mehrere Aufspannungen bräuchte.

Viele echte Komponenten brauchen beide, nacheinander. Ein gedrehter Bolzen, der zusätzlich eine Schlüsselfläche oder eine Querbohrung abseits der Hauptachse braucht, durchläuft das Fräsen als Sekundäroperation nach dem Drehen. Ein gefräster Halter mit einem ausgeböhrten Buchsensitz erhält das drehartige Bohren direkt am Bearbeitungszentrum. Diese Abfolge richtig — und in der richtigen Reihenfolge — festzulegen, ist Teil dessen, was wir im Zeichnungs-Review bestätigen, und wird nicht der Werkstatt überlassen.

Frage, die Sie sich zum Teil stellen solltenDeutet hin auf
Kann ich es beschreiben, indem ich ein Profil um eine einzige Mittellinie führe?Drehen
Hat es ebene Flächen, die in verschiedene Richtungen zeigen?Fräsen
Wird es mit einem Lochbild auf einer ebenen Fläche an ein anderes Teil montiert?Fräsen
Ist das Hauptmerkmal eine Bohrung, ein Außendurchmesser oder ein Gewinde auf einer einzigen Achse?Drehen
Braucht es Taschen, Nuten oder ein konturiertes Profil?Fräsen
Die praktische Regel: wenn ein Teil ebene Flächen, Taschen, Nuten oder Merkmale in mehrere Richtungen braucht, ist Fräsen meist der natürliche Hauptprozess. Ist es ein Rotationskörper, ist Drehen meist effizienter. Viele echte Komponenten brauchen beides; die Routenführung wird im Zeichnungs-Review bestätigt.
03 / Produktionsrouten

CNC-Fräsen bei SYZ


Hauptroute

Taixing, Jiangsu

Unsere eng verbundene Produktionsbasis in Taixing ist das Zentrum unserer Struktur- und Blecharbeiten, und Bearbeitungszentren sind das Rückgrat dieser Kapazität. Die Basis betreibt 8 CNC-Bearbeitungszentren — 4 Einheiten des Modells VL-12i und 4 Einheiten CNC i5T5.2 — neben ihren Anlagen für Laserschneiden, Umformen, Roboterschweißen und Beschichten. Es handelt sich um eine eigenständige Rechtspersönlichkeit mit eigener Ausstattung, und genau so beschreiben wir sie bewusst, statt sie „unser Werk“ zu nennen.

8CNC-Bearbeitungszentren
4Produktionslinien
5,313 m²Produktionsfläche
60 TageStandard-Lieferzeit · Muster in 45 Tagen
Grenzen des Standorts: Taixing ist eine verbundene Produktionsbasis, keine eigene Rechtspersönlichkeit von SYZ. Seine CNC-Fräskapazität wird mit den am selben Standort vorhandenen Ressourcen für Laserschneiden, Umformen, Roboterschweißen und Beschichten koordiniert.

Die Basis umfasst 5.313 m² mit 32 Mitarbeitern in 4 Produktionslinien und wurde vor Ort von SGS im Rahmen des Alibaba.com Verified Supplier Programms bewertet, Bericht Nr. 482195455_P+T, gültig bis zum 17. November 2026.

Sekundäre Route

Ningbo + Wuxi

Unser eigenes Werk in Ningbo und unsere verbundene Basis in Wuxi betreiben zusätzlich jeweils ein Bearbeitungszentrum. In der Praxis wird diese Kapazität typischerweise für gefräste Merkmale an überwiegend gedrehten Teilen genutzt — eine Schlüsselfläche, eine Querbohrung, eine Passfedernut —, da ein echt gefrästes Teil in der Regel mehr Fräsvolumen hat, als eine Maschine je Standort neben ihrer anderen Arbeit aufnehmen kann. Ein rein gefrästes Teil wird eher nach Taixing geroutet.

2Zentren in Ningbo + Wuxi
1 + 1Ein Zentrum je Standort
20 TageMusterzeit auf der Ningbo-Route
30 TageStandardproduktion auf der Ningbo-Route
Typischer Einsatz: wenn Ihr Teil überwiegend ein gedrehter Körper mit ein oder zwei gefrästen Merkmalen ist, bleibt es wahrscheinlich in der Drehlinie und die Fräsoperation wird dort ausgeführt. Die genaue Route wird im Zeichnungs-Review bestätigt.

Das Werk in Ningbo ist unsere eigene Produktionsstätte. Wuxi ist eine eng verbundene Produktionsbasis mit eigener Ausstattung und dokumentiertem No-Outsourcing-Prozess. Wir benennen die Route, die für einen bestimmten Auftrag genutzt wird, statt die gesamte Kapazität als einen einzigen, undifferenzierten Betrieb darzustellen.

Zeichnungs-Review→Material + Bezugssystem→Taixing / sekundäre Route→Inspektion + Folgeschritt

Über unsere eigene und verbundene Produktion hinaus arbeiten wir mit rund 30 geprüften Partnerfabriken im Raum Ningbo und Taizhou, die spezialisierte Prozesse abdecken. Wir bestätigen im Zeichnungs-Review, welche Route Ihr Teil nimmt.

04 / Teilefamilien

Wofür CNC-Fräsen eingesetzt wird


01

Struktur- und Befestigungsteile

Halterungen, Montageplatten, Gabelplatten, Gabelkopf-Aufnahmen, Schäkelhalterungen, U-Halterungen, Torsionsarm-Anschläge und Vorrichtungen zur Schweißnahtvorbereitung mit bearbeiteten Gegenflächen.

02

Gehäuse und Enclosures

Lagergehäuse, Sensorgehäuse, Getriebe- und Pumpengehäuse, Steckergehäuse und Instrumentenkörper mit mehreren bearbeiteten Flächen.

03

Strukturteile für Automotive und Offroad

Querlenker, Aufhängungskoppelglieder, Stabilisatorshalterungen, Halterungen für Unterfahrschutze und Chassis-Verstärkungsbleche.

04

Fluid- und Pneumatikkomponenten

Ventilgehäuse, Verteilerblöcke, Zylinderaufnahmeblöcke und Adapterplatten für Anschlüsse mit mehreren Anschlussflächen.

05

Vorrichtungen, Lehren und Werkzeuge

Prüfvorrichtungen, Schweißlehren, Bohrlehren und Positionierplatten, die in der Produktion eingesetzt werden, statt als Endprodukte verkauft zu werden.

06

Hardware für industrielle Automation

Sensor-Montageplatten, Kabelmanagement-Halterungen, Rahmen für Schutz- und Verkleidungspaneele und Aufnahmeblöcke für Aktuatoren.

Materialien, die in unseren eigenen Produktlinien regelmäßig gefräst werden: unlegierter und kohlenstoffhaltiger Stahl, 4130-Chromoly-Legierungsstahl, 6061-Aluminium und 304/316-Edelstahl. Das Material für ein kundenspezifisches Teil wird anhand Ihrer Zeichnung, des Kraftflusses und des vom Bauteil benötigten Finishs bzw. Überzugs bestätigt — wir leiten es nicht aus dem Aussehen des Teils ab.
05 / Produktbeispiele

Bearbeitete Komponenten aus unseren eigenen Produktlinien


GabelplatteCustom machined steel yoke plate with milled slot and mounting holes
Strukturbauteile

Gabelplatten nach Kundenwunsch

Plattenprofil, Bolzenschlitz und Montagelochbild werden alle aus Flachmaterial in einer einzigen Aufspannung gefräst, wobei der Schlitz rechtwinklig zur Montagefläche bleibt.

Gabelkopf-HalterungMild steel clevis link bracket for rod end mounting with milled clevis slot
Gelenkkopf-Aufnahme

Gabelkopf-Bügel, Gelenkkopf-Aufnahme

Die Gabelkopf-Zungen, die Bolzenbohrung und die Basis-Montagefläche werden auf einem Bearbeitungszentrum bearbeitet, damit der Schlitz parallel und die Bohrung senkrecht zur Montagefläche bleibt.

SchäkelhalterungWeld-on shackle clevis mount bracket with machined pin slot
Aufschweißteile

Individueller aufzuschweißender Schäkel-Gabelkopf

Aus Stange oder Platte gefräst, bevor die Fläche zur Schweißnahtvorbereitung geschnitten wird — Schlitz und Bolzenbohrung beziehen sich auf dasselbe Datum, damit der Schäkel nach dem Einschweißen sauber beweglich bleibt.

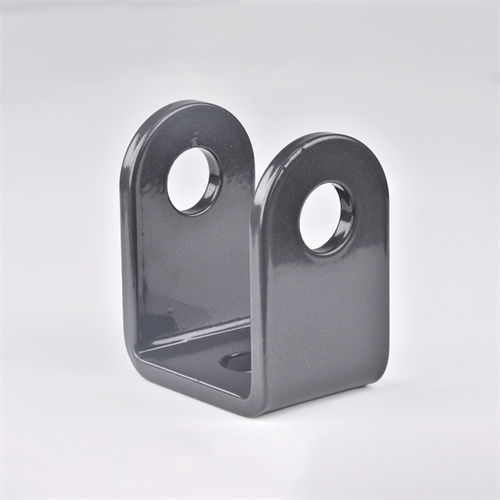
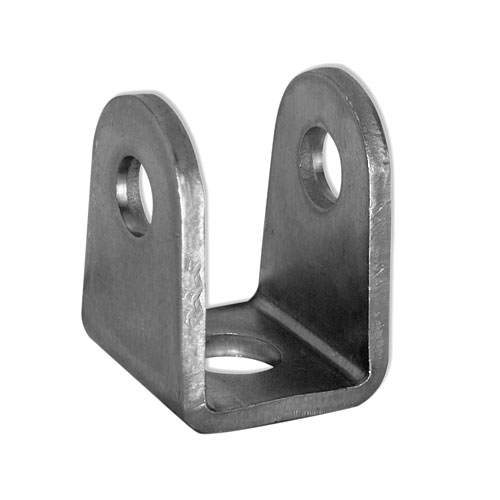
U-HalterungMachined steel U-bracket clevis with parallel mounting arms
Golfwagen-Anwendung

U-Gabelkopf, Golfwagen-Anwendung

Die beiden parallelen Arme und ihre ausgerichteten Bolzenlöcher werden zusammen gefräst und gebohrt, damit die Halterung den Bolzen ohne Klemmen aufnimmt.

TorsionsanschlagMachined torsion bar stop block for sprint car suspension
Offroad-Hardware

Torsionsstangen-Anschlag für Sprint Car

Montagefläche, Anschlagprofil und Durchgangsbohrung werden zusammen bearbeitet, damit der Anschlag nach dem Anschrauben ans Chassis plan und rechtwinklig sitzt.

LagerhalterungMachined bracket arm hardware for glider bearing mounting
Lager-Hardware

Glider-Lagerarm-Halterungs-Hardware

Armprofil, Bohrung und Montagelochbild werden in einer einzigen Aufspannung bearbeitet — genau das hält die Lagerbohrung zur Montagefläche ausgerichtet.

Benötigen Sie eine Halterung oder ein Gehäuse, das nicht im Katalog steht? Senden Sie uns die Zeichnung.

06 / Qualitätskontrolle

Wie gefräste Teile kontrolliert werden


Gefräste Teile bergen ein höheres Risiko kumulierter Fehler als gedrehte, weil bei den meisten mehrere Flächen korrekt zueinander positioniert bleiben müssen. Die Kontrolle konzentriert sich auf Vorrichtung und Erstmuster, nicht nur auf das fertige Teil.

01

Eingangsmaterial

Platten-, Stangen- und Knüppelmaterial wird vor der Freigabe zur Produktion gegen Materialzertifikate geprüft.

02

Prozessdokumentation

Unsere verbundene Basis in Taixing arbeitet mit schriftlichen Arbeitsanweisungen, einem definierten Prozessfluss für jede Teilenummer, einem Produktionsmanagementsystem und einem Lieferantenbewertungsprogramm.

03

Erstmuster

Das erste Teil einer neuen Vorrichtung wird vor der Freigabe der Serie gegen die Zeichnung geprüft, einschließlich Merkmalsbeziehungen, die eine Prüfung einer einzelnen Fläche übersehen würde.

04

Zwischen- und Endprüfung

Je nach Produkt und Auftrag durchlaufen Fertigerzeugnisse eine 100-%-Prüfung, Stichproben oder einen kundenspezifischen Plan.

05

Korrekturmaßnahmen

Ein dokumentiertes Verfahren für Korrektur- und Vorbeugemaßnahmen kommt zur Anwendung, wenn ein Qualitätsproblem es erfordert.

07 / Konstruktion für die Fertigung

Konstruieren fürs Fräsen: Was Sie senden sollten und was die Kosten treibt


Was Sie mit einer Anfrage senden sollten

  • Eine 2D-Zeichnung oder ein 3D-Modell mit Maßen und Toleranzen
  • Material und ggf. erforderliches Zertifikat
  • Anforderungen an die Oberflächengüte funktionaler Flächen
  • Bezugssystem, falls es relevant ist, wie Merkmale zueinander passen
  • Menge und Zieltermin
  • Finish oder Überzug, falls vorhanden
01

Anzahl der Aufspannungen

Jede Fläche, die eine separate Vorrichtungsausrichtung braucht, addiert Zeit und führt Positionsabweichungen wieder ein. Ein Teil so zu konstruieren, dass mehr Merkmale mit ein bis zwei Aufspannungen erreichbar sind, ist der größte Einzelhebel auf die Kosten.

02

Ausgangsmaterial

Fräsen trägt Material von einem Block, einer Platte oder einem Knüppel ab. Ein großes flaches Teil aus dicker Platte kann günstiger sein als dieselbe Form aus einem Vollblock.

03

Innere Eckradien

Ein Fräser hat einen Radius, daher lässt sich eine wirklich scharfe innere Ecke nicht fräsen. Ein praktischer Radius oder eine Entlastungsnut ist meist günstiger und stabiler, als eine unmögliche Ecke zu fordern.

04

Taschentiefe relativ zum Fräserdurchmesser

Tiefe, schmale Taschen brauchen einen langen, dünnen Fräser, der unter Last ausweicht. Die Taschentiefe auf etwa das Vierfache des Fräserdurchmessers zu begrenzen, vermeidet dies, wo das Design es zulässt.

05

Dünne Wände und Rippen

Dünne Querschnitte weichen der Schnittkraft aus, was Wandebenheit und Wandstärke beeinträchtigt. Ist eine dünne Wand funktional notwendig, sagen Sie es uns, weil es die Schneidstrategie ändert.

06

Toleranzen und Bezugssystem

Tolerieren Sie die Merkmale, die die Funktion tragen, und definieren Sie, wie Merkmale auf verschiedenen Flächen zueinander passen.

07

Lochbilder und Gewinde

Gebohrte, ausgeböhrte und geschnittene Löcher werden meist im selben Bearbeitungszentrum wie das Fräsen ausgeführt, sofern Maschine und Werkzeug es erlauben. Die Gruppierung nach Fläche reduziert Werkzeugwechsel und Aufspannungen.

Nach dem Fräsen

Übliche Folgeschritte in unserem Netzwerk für ein gefrästes Teil:

Typische MOQ100–300 Stück pro Artikel; Lagerartikel sind eventuell in kleineren Mengen erhältlich.
Muster in 45 TagenMusterzeit auf der Taixing-Route; die Standardproduktionszeit beträgt 60 Tage.
Über 20 LänderKunden werden über das Exportteam von SYZ Machine betreut.
08 / Fragen der Einkäufer

CNC-Fräsen-FAQ


Welche Arten von Teilen fräsen Sie, statt zu drehen?

Fräsen umfasst alles, was kein Rotationskörper ist — Halterungen, Platten, Gehäuse und Teile mit Flächen in verschiedenen Richtungen. Ist Ihr Teil rund und teilen alle Merkmale eine einzige Mittellinie, ist es fast sicher ein gedrehtes Teil. Viele Komponenten brauchen beides; die Route bestätigen wir im Zeichnungs-Review.

Fertigen Sie nach meiner Zeichnung oder nur aus dem Katalog?

Beides. Wir fertigen kundenspezifische gefräste Halterungen, Platten und Gehäuse nach Zeichnung, zusätzlich zu Katalog-Hardware. Senden Sie eine 2D- oder 3D-Zeichnung oder ein Muster mit Schlüsselmaßen, und wir bestätigen Material, Toleranzen, Bezugssystem und Finish, bevor wir Ihr Angebot erstellen.

Welche Toleranz können Sie bei einem gefrästen Teil halten?

Das hängt vom Merkmal, von der Vorrichtung und davon ab, wie viele Aufspannungen das Teil braucht — eine in einer Aufspannung gegen ein festes Datum gefräste Fläche hält enger als ein Merkmal nach dem Umspannen. Sagen Sie uns, welche Merkmale die Funktion tragen, dann bestätigen wir die Machbarkeit Merkmal für Merkmal, statt eine einzige Pauschalzahl zu nennen.

Erfolgt das Fräsen im eigenen Haus oder wird es vergeben?

Die Fräskapazität konzentriert sich auf unsere eng verbundene Produktionsbasis in Taixing, die 8 CNC-Bearbeitungszentren neben Laserschneiden, Umformen und Schweißen betreibt. Unser eigenes Werk in Ningbo und unsere verbundene Basis in Wuxi betreiben zusätzlich jeweils ein Bearbeitungszentrum für gefräste Merkmale an überwiegend gedrehten Teilen. Wir sind konkret, welche Route ein Teil nimmt, statt alles als einen einzigen, undifferenzierten Betrieb zu beschreiben.

Wie sind Ihre MOQ und Lieferzeit für bearbeitete Halterungen?

Die typische MOQ beträgt 100–300 Stück pro Artikel. Die Standard-Lieferzeit auf der Taixing-Route beträgt 60 Tage bei einer Musterzeit von 45 Tagen — länger als bei gedrehten Teilen, was den mehrstufigen, strukturellen Charakter der meisten gefrästen Komponenten widerspiegelt. Termine werden mit dem Angebot bestätigt.

Welche Materialien fräsen Sie?

Zu den Materialien, die wir in unseren eigenen Produktlinien regelmäßig fräsen, gehören unlegierter und kohlenstoffhaltiger Stahl, 4130-Chromoly-Legierungsstahl, 6061-Aluminium und 304/316-Edelstahl. Bei einem kundenspezifischen Teil wird das Material anhand Ihrer Zeichnung und des von Ihrem Programm benötigten Finishs bzw. Überzugs bestätigt.

Können Sie CMM-Prüfdaten für ein gefrästes Teil liefern?

Ja, wenn Ihr Programm es verlangt. Koordinatenmessung ist über unsere verbundene Basis in Wuxi verfügbar, die ein CMM, einen optischen Projektor und einen Rockwell-Härteprüfer betreibt. Sagen Sie uns im Zeichnungs-Review, ob Ihr Teil eine CMM-Verifizierung braucht, dann bestätigen wir Prüfweg und Termine.

Können wir den Betrieb auditieren oder eine Drittprüfung organisieren?

Ja. Kundenbesuche und Drittprüfungen können am jeweiligen Produktionsstandort organisiert werden. Unsere verbundene Basis in Taixing wurde vor Ort von SGS im Rahmen des Alibaba.com Verified Supplier Programms bewertet (Bericht Nr. 482195455_P+T, gültig bis zum 17. November 2026). Kontaktieren Sie uns, um Standort und Prüfungsumfang zu koordinieren.

09 / Review starten

Haben Sie eine Halterung, eine Platte oder ein Gehäuse, für die Sie ein Angebot brauchen?


Senden Sie Zeichnung oder Muster, Material, Menge und Anwendung. Wir bestätigen, ob es über die Taixing-Route läuft oder als Merkmalsoperation an einem gedrehten Teil erfolgt, und was zu seiner Fertigung nötig ist.

🍪
We Use Cookies