Zum Inhalt springen
Fertigungskompetenz / Blechbearbeitung

Stanzen

Beim Stanzen wird mit einem Werkzeug eine Kontur oder ein Loch aus dem Blech geschnitten; beim Pressen (Umformen) wird das Blech in eine dreidimensionale Form gebracht, und ein Folgewerkzeug kann beide Operationen kombinieren. Bei hohen Stückzahlen kann diese Route das Laserschneiden hinsichtlich der Stückkosten unterbieten. Unsere Kapazität umfasst kleines Stanzen in unserem eigenen Werk in Ningbo sowie einen größeren Stanz- und Hydraulikumformbetrieb in unserem Partnerwerk Taixing.

20Stanzmaschinen in unserem Partnerwerk Taixing
5Hydraulische Umformpressen in unserem Partnerwerk Taixing
5Stanzmaschinen in unserem eigenen Werk in Ningbo
01 / Grundlagen des Verfahrens

Was ist Stanzen, was ist Pressen?


Stanzen ist Scherschneiden: Ein Stempel und ein zugehöriges Schneidwerkzeug schließen sich über Blech oder Platte und schneiden in einem Hub eine Kontur oder ein Loch. Der Materialabtrag erfolgt mechanisch statt per Laser, und einmal vorhanden schneidet das Werkzeug wiederholte Teile sehr schnell.

Pressen ist Umformen: Ein Werkzeug presst das Blech in eine Biegung, Rippe, Prägung, einen gezogenen Becher oder eine andere dreidimensionale Form, ohne Material zu entfernen. Ein Folgewerkzeug kann Lochen, Konturschneiden und Umformen über mehrere Stationen kombinieren.

Eine Hydraulikpresse bringt über den gesamten Hub eine einstellbare Kraft auf und eignet sich für bestimmte Umform- oder Ziehopertationen. Presskraft und tatsächliche Eignung einer Presse hängen von der konkreten Maschine und dem Teil ab, nicht allein vom Wort „hydraulisch“. Stanzen wie Pressen hängen vom Werkzeug ab, daher sind Stückzahl und Designstabilität entscheidend für die Routenwahl.

02 / Routenauswahl

Stanzen vs. Laserschneiden


AspektStanzenLaserschneiden
WerkzeugDediziertes Werkzeug für das TeilKein dediziertes Werkzeug
EinstiegskostenHöher durch Werkzeugauslegung und -bauNiedriger; die Programmierung startet die Route
Stückkosten bei hohen MengenNiedriger nach Amortisation des WerkzeugsPraktisch konstant pro Teil
Beste EignungEinfache wiederholte Konturen und umgeformte Teile in SeriePrototypen, Kleinserien oder komplexe/variable Profile
Umformen im selben SchrittJa, mit Folgewerkzeug oder UmformpresseNein; auf die Profilkante folgt ein weiterer Arbeitsschritt
Praktische Regel: Ein sich änderndes Design oder eine Kleinserie spricht meist zuerst für Laserschneiden. Eine stabile Geometrie bei hohen Mengen kann Stanz- oder Presswerkzeug rechtfertigen und die Stückkosten senken.
03 / Produktionsroute

Stanzen und Pressen bei SYZ


Kleines Stanzen

Unser eigenes Werk in Ningbo

Unser eigenes Werk in Ningbo betreibt 5 Stanzmaschinen neben Drehen, Fräsen und Schleifen. Diese Route eignet sich typischerweise für kleinere gestanzte Komponenten wie Unterlegscheiben, Distanzstücke und einfache Halterungsmerkmale; das zugewiesene Teil und die Stückzahl werden im Zeichnungs-Review bestätigt.

5Stanzmaschinen in Ningbo
Eigenes WerkProzesskapazität des eigenen Werks
Kleine StückzahlenUnterlegscheiben, Distanzstücke und Merkmale
ReviewTeil und Menge werden pro Auftrag zugewiesen
Typische Eignung: einfache flache Hardware oder ein gestanztes Merkmal an einem Teil, das ansonsten über die Ningbo-Zerspanungsroute gefertigt wird.
Stanzen und Umformen in Serie

Partnerwerk Taixing

Das Partnerwerk Taixing betreibt 20 Stanzmaschinen und 5 hydraulische Umformpressen neben Laserschneiden, Biegen, Roboterschweißen und Beschichtung. Zu den eigenen strukturellen OEM-Linien gehören Öltanks, Querlenker, Hinterachsen und Chassiskomponenten; diese Linien sind vom syzrodends-Katalog getrennt.

20Stanzmaschinen
5Hydraulische Umformpressen
SGSBewertung des Partnerwerks
Je WerkzeugPresskraft und Umformumfang bestätigt
Leistungsgrenze: Taixings schwerere Strukturprogramme werden hier nicht als Katalogprodukte gezeigt; die Route wird direkt anhand der Anlage und des Werkzeugbedarfs festgelegt.
04 / Anwendungsbereiche

Was mit Stanzen und Pressen gefertigt wird


01

Unterlegscheiben und Distanzstücke

Winkelversatz-Scheiben, Passscheiben, Distanzstücke, Halteklammern und Sicherungsringe aus Flachmaterial.

02

Halterungshardware

Gestanzte Halterungsrohlinge, Befestigungslaschen und einfache umgeformte Halterungen, die eine Kontur mit einer Biegung oder einem Merkmal kombinieren.

03

Strukturumformung

Chassis-Verstärkungsplatten, Querlenker-Rohlinge, Tankwände und andere umgeformte Komponenten in Serienmenge.

04

Folgewerkzeug-Teile

Teile, die geschnittene Konturen, Löcher und geformte Rippen oder Biegungen über mehrere Werkzeugstationen kombinieren.

Materialkontext: aktuelle Produktbeispiele sind überwiegend Hardware aus Baustahl bzw. niedriggekohltem Stahl, häufig nach dem Umformen fertiggestellt. Material und Finish werden anhand Last und Korrosionsumgebung bestätigt.
05 / Produktbeispiele

Gestanzte Komponenten aus unseren Produktlinien


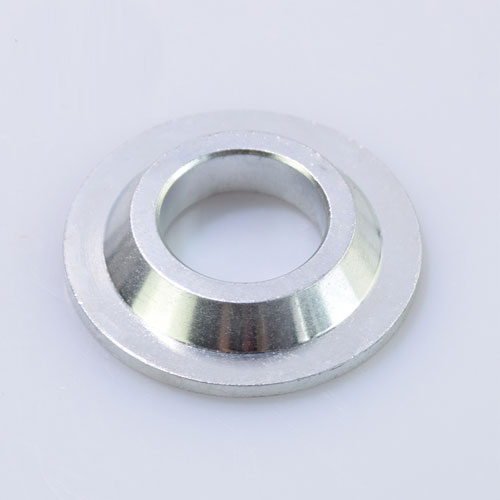
Flache UnterlegscheibeZinc plated misalignment washers for rod ends in inch and metric sizes
Gelenkkopf-Hardware

Verzinkte Winkelversatz-Scheiben

Ein solches flaches Scheibenprofil wird üblicherweise in einem einzigen Werkzeughub aus Blech gestanzt – für wiederholbare Serienfertigung.

DistanzstückWasher style rod end spacer, flat profile
Flaches Profil

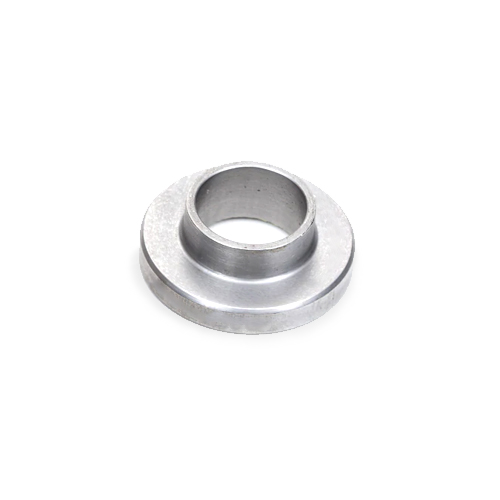
Unterlegscheibenförmiger Gelenkkopf-Distanzstück

Rundes flaches Profil und Bohrung sind eine einfache Geometrie, wie sie normalerweise in einer einzigen Operation gestanzt wird.

HaltungSafety washer for rod end bearing retention
Sicherheitsscheibe

Sicherheitsscheibe für Gelenklager

Der breitere flache Flansch ist so bemessen, dass er die von ihm abgestützte Lagerlaufbahn hält – ein Profil, das sich gut aus Blech stanzen lässt.

Scheibe + DistanzstückHeim joint rod end safety washer and misalignment spacer combination
Winkelversatz-Hardware

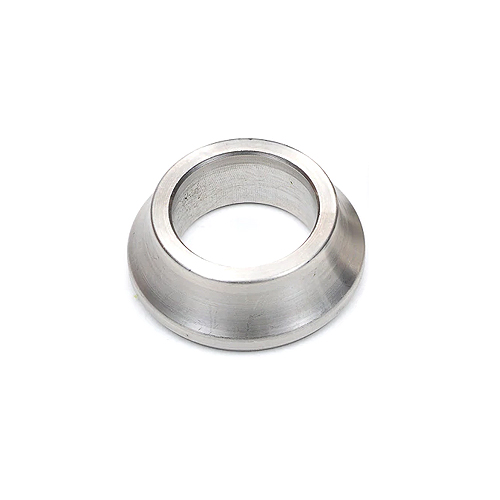
Heim-Joint-Sicherheitsscheibe / Distanzstück

Eine kombinierte flache Scheibe mit Distanzstück dieser Art wird normalerweise als einfaches, wiederholbares Teil gestanzt.

Kit-HardwareRebuildable flex joint johnny joint kit with side washers and snap ring
Flex-Joint-Kit

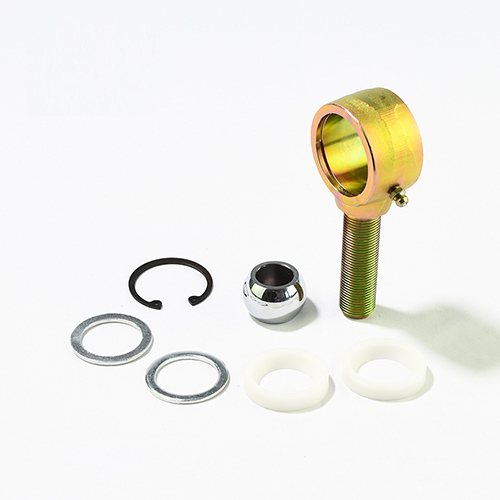
Erneuerbares Flex-Joint-Kit

Die flachen Seitenscheiben und Halteteile des Kits sind typische Komponenten, die üblicherweise zusammen mit den zerspanten und gegossenen bzw. geformten Teilen gestanzt oder umgeformt werden.

Benötigen Sie eine gestanzte Unterlegscheibe, ein Distanzstück oder einen umgeformten Rohling?Senden Sie uns die Zeichnung und die Zielmenge.

06 / Qualitätskontrolle

Wie gestanzte und gepresste Teile kontrolliert werden


Das Werkzeug bestimmt die Wiederholgenauigkeit eines gestanzten oder umgeformten Teils. Die Prüfung umfasst daher Werkzeug, flaches Profil und jede Umformgeometrie.

01

Werkzeug- und Materialprüfung

Material, Wanddicke, Werkzeugzustand und Umformfolge werden vor der Freigabe der Serie geprüft.

02

Erstmuster

Kontur, Bohrung, Lochposition, Biegung oder Umformhöhe werden vor der Serienfertigung gegen die Zeichnung geprüft.

03

Prozessbegleitende Prüfungen

Wiederholte Kontrollen überwachen Grat, Merkmalposition und Maßdrift, während Werkzeug und Material durch die Produktion laufen.

04

Endkontrolle

Fertige Teile durchlaufen 100-%-Prüfung, Stichprobe oder einen kundenspezifischen Plan, einschließlich Finish-Prüfungen, wo relevant.

07 / Design für die Fertigung

Konstruieren für Stanzen und Pressen


Mit der Anfrage senden

  • Abwicklung oder Zeichnung des umgeformten Fertigteils
  • Material und Dicke
  • Anforderungen zu Löchern, Schlitzen und Kanten
  • Umformhöhe, -winkel oder Ziehtiefe
  • Zielmenge und Jahresbedarf
  • Anforderungen zu Finish und Prüfung
01

Werkzeug vs. Stückzahl

Werkzeugauslegung und -bau verursachen Vorlaufkosten. Stabile Geometrie und relevante Stückzahlen sorgen dafür, dass die niedrigeren Stückkosten das Werkzeug amortisieren.

02

Material und Dicke

Sorte, Dicke, Walzrichtung und Biege- oder Ziegeometry beeinflussen Grat, Rissbildung, Rückfederung und Pressenwahl.

03

Folgefolge im Verbundwerkzeug

Wenn Schneiden und Umformen in einem Werkzeug erfolgen, müssen Stationsreihenfolge, Trägerband und Teilentnahme von Anfang an berücksichtigt werden.

Verwandte Verfahrensrouten

08 / Fragen

FAQ Stanzen


Was ist der Unterschied zwischen Stanzen und Pressen?

Beim Stanzen wird ein Loch oder Profil aus dem Blech geschert. Beim Pressen wird das Blech zu einem dreidimensionalen Merkmal umgeformt. Ein Folgewerkzeug kann beide Operationen kombinieren.

Haben Sie eigene Stanzmaschinen?

Ja. Unser eigenes Werk in Ningbo betreibt 5 Stanzmaschinen. Das Partnerwerk Taixing verfügt über 20 Stanzmaschinen und 5 hydraulische Umformpressen für einen anderen, größeren Produktionsmaßstab.

Sollte ich stanzen oder laserschneiden?

Laserschneiden ist bei Prototypen, Kleinserien und sich ändernden Profilen meist flexibler. Stanzen oder Pressen kann bei einer stabilen Geometrie mit hohen Stückzahlen wirtschaftlicher sein, sobald die Werkzeugkosten amortisiert sind.

Können Sie tiefgezogene oder dickwandige Teile umformen?

Das Werk Taixing verfügt über hydraulische Umformpressen, aber Presskraft, Material und Geometrie werden für jedes Programm geprüft. Wir veröffentlichen keine allgemeine Dickenangabe ohne technische Grundlage.

Welche Produkte werden in Ihrem Katalog gestanzt?

Dokumentierte Beispiele sind Winkelversatz-Scheiben, Gelenkkopf-Distanzstücke, Sicherheitsscheiben und flache Kit-Hardware. Maschine und Werkzeugroute für eine bestimmte Artikelnummer werden im Review bestätigt.

Was ist die MOQ für ein gepresstes Teil?

Die MOQ hängt von Werkzeugkosten, Material und Menge ab. Senden Sie Zielmenge und Teilzeichnung, damit wir das Werkzeug mit einer lasergeschnittenen oder zerspanten Alternative vergleichen können.

Was soll ich für ein Angebot senden?

Senden Sie die Abwicklung oder Fertigungszeichnung, Material, Dicke, Umformmaße, Zielmenge sowie Anforderungen an Finish und Prüfung.

Werkzeug- und Mengenreview

Benötigen Sie ein gestanztes oder gepresstes Teil?


Senden Sie Zeichnung, Material, Dicke und Zielmenge. Wir vergleichen Stanzwerkzeug mit Laserschneiden und bestätigen die beste Produktionsroute.

🍪
We Use Cookies