Zum Inhalt springen
Fertigungskompetenz / CNC-Bearbeitung

Gewindeschneiden

Die Gewindeherstellung umfasst drei verschiedene Verfahren, die alle einen helikalen Steg erzeugen: Walzen, Schneiden und Gewindebohren. Bei SYZ ist das Walzen von Außengewinden an unserem verbundenen Standort Wuxi konzentriert, während innere Gewindebohrungen durch dedizierte Maschinen an unserem eigenen Standort in Ningbo sowie integrierte Fräsoperationen in Taixing unterstützt werden.

GewindewalzenKaltverformt an unserem verbundenen Standort Wuxi, in Linie mit Drehen und Schleifen
2Dedizierte Gewindebohrmaschinen an unserem eigenen Standort Ningbo
ISO 9001:2015Zertifikat Nr. 11425Q49262R0S · Produktionsadresse Ningbo
01 / Prozessgrundlagen

Was ist Gewindeherstellung? Drei Verfahren, nicht ein Prozess


Die Gewindeherstellung umfasst drei wirklich unterschiedliche Fertigungsverfahren, die alle einen helikalen Steg erzeugen – und sie sind nicht austauschbar.

Gewindewalzen formt das Gewinde, indem ein gehärtetes Werkzeug in das rotierende Werkstück gepresst und das Metall in die Gewindeform verdrängt wird, statt es abzutragen. Die Gefügestruktur folgt der Gewindeform, was bei geeignetem Werkstoff und geeigneter Geometrie das Ermüdungsverhalten verbessern kann.

Gewindeschneiden trägt Material zur Gewindeform ab, entweder mit einem Meißel auf der Drehmaschine oder mit einem Schneideisen. Es ist flexibel bei nicht genormten Steigungen, Gewinden nahe an einem Bund und bei Kleinserien.

Gewindebohren schneidet ein Innengewinde mit einem Gewindebohrer, der in ein vorgebohrtes Kernloch eingedreht wird. Es ist das Standardverfahren für viele Innengewinde, bei denen Walzen oder einpunktiges Innendrehen unpraktisch sind.

02 / Verfahrensauswahl

Gewalzt, geschnitten oder gebohrt: Das richtige Gewindeverfahren wählen


GewindewalzenGewindeschneidenGewindebohren
AußengewindeAußengewindeInnengewinde
Kein Materialabtrag; Metall wird verdrängtMaterial wird abgetragenMaterial wird aus einem Kernloch abgetragen
Geeignet für Serienvolumen, wenn Werkstoff und Geometrie passenFlexibel bei Kleinmengen, ungewöhnlicher Steigung oder nahem BundStandardverfahren für viele Innengewinde
Wuxi, in Linie mit Drehen und SchleifenDrehmaschine, als Teil eines DrehprozessesDedizierte Gewindebohr-Route in Ningbo oder Fräs-Route in Taixing
Die praktische Regel: wenn ein Außengewinde in Serienvolumen läuft und Werkstoff und Geometrie zum Walzen passen, lohnt eine Prüfung. Bei einem Einzelteil, einer ungewöhnlichen Steigung oder einem Gewinde nahe an einem Bund schneiden Sie es auf der Drehmaschine. Innengewinde werden in der Regel gebohrt; das Verfahren für ein konkretes Teil wird bei der Zeichnungsprüfung bestätigt.
03 / Produktionswege

Gewindeherstellung bei SYZ


Route für Außengewinde

Wuxi, Jiangsu

Unsere eng verbundene Produktionsbasis in Wuxi betreibt 2 dedizierte Gewindewalzmaschinen als expliziten Schritt in ihrer dokumentierten Sequenz: Rohmaterial → Bearbeitung → Schleifen → Gewindewalzen → Montage → Fertigware. Das ist die Route für Gelenkkopf- und Kugelgelenkbolzen in Serienvolumen, wenn Werkstoff und Geometrie zum Walzen passen.

2Dedizierte Gewindewalzmaschinen
50CNC-Präzisionsdrehmaschinen
In-LinieNach Bearbeitung und Schleifen
SGSBericht gültig bis 9. Juli 2027
Am besten geeignet für: Außengewinde an Gelenkkopf- und Kugelgelenkbolzen in Serienvolumen, wenn Werkstoff und Geometrie es dem Walzwerkzeug erlauben, den Rohling zu erreichen.

Das Verfahren für ein konkretes Teil wird bei der Zeichnungsprüfung bestätigt – nicht allein aus dem Volumen abgeleitet.
Route für Innengewinde und Sonderlösungen

Ningbo + Taixing

Unser eigenes Werk in Ningbo betreibt 2 dedizierte Gewindebohrmaschinen für Innengewinde und kann Außengewinde auf der Drehmaschine für geringere Volumen oder Sonderarbeiten schneiden. An unserer verbundenen Basis in Taixing werden Innengewinde an Halterungen, Platten und Gehäusen typischerweise im Rahmen desselben Bearbeitungszentrums-Vorgangs gebohrt und geschnitten.

2Dedizierte Gewindebohrmaschinen in Ningbo
8Bearbeitungszentren in Taixing
SchneidenSonder-Außengewinde auf der Drehmaschine
BohrenInnengewinde im passenden Aufspann
Typischer Einsatz: Innengewinde, einzelne Außengewinde, nicht genormte Steigungen oder ein Gewinde, das für das Walzen zu nah an einem Bund liegt.

Der genaue Bohraufspann und die Sequenz werden anhand der Zeichnung und der geforderten Gewindeklasse bestätigt.

04 / Teilfunktionen

Was mit Gewinden gefertigt wird


01

Gelenkkopf-Hardware

Gelenkkopfbolzen, Kugelgelenkbolzen, Spurstangen-Adapter, Gewindemuttermuffen und Sicherungsmuttern.

02

Verstellhardware

Spannschlösser, Stellschrauben, Gewindekupplungen, Einsatzstücke, Gewindebolzen und Abstandsstücke.

03

Verbindungselemente

Schrauben und Bolzen außerhalb genormter Kataloggrößen, Zylinderschulterschrauben, Gewindestifte und Kupplungsmuttern.

04

Sicherungsmerkmale

Gewindebohrungen für Sicherungsschrauben, Schmiernippel, Sensoren und verstellbare Anlenksysteme.

05

Verstellung über Gewinderichtung

Rechts- und Linksgewinde-Kombinationen für Spannschlösser, Verstellschellen und Anlenkungen.

Häufig bearbeitete Werkstoffe: Kohlenstoffstahl, 4130-Chromoly-Legierungsstahl, 6061-Aluminium und 304/316-Edelstahl. Werkstoff und Gewindeverfahren werden gemeinsam bei der Zeichnungsprüfung bestätigt.
05 / Produktbeispiele

Gewindekomponenten aus unseren eigenen Produktlinien


EinsatzThreaded rose joint inserts in right and left hand thread, inch and metric sizes
Innengewinde

Threaded Rose Joint Inserts

Innengewinde von M6–M14 und genormte Zollgrößen werden maßgerecht geschnitten, mit Rechts- und Linksausführung.

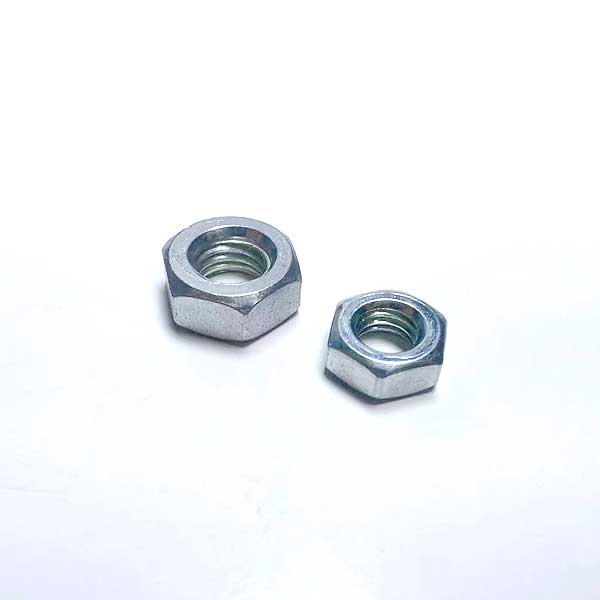
SicherungsmutterCarbon steel hex jam nuts with right and left hand internal threads
Sicherungshardware

Carbon Steel Hex Jamb Nuts LH/RH

Das Innengewinde wird nach dem Formen des Sechskantprofils geschnitten, in Rechts- und Linksausführung.

SpannschlossZinc plated turnbuckle jack screw with left and right hand external threads and lock nuts
Gewinde mit entgegengesetzter Richtung

Zinc Plated Turnbuckle Jack Screw

Außengewinde mit entgegengesetzter Richtung lassen das Gehäuse beim Drehen beide Gelenkköpfe zusammenziehen oder auseinanderfahren.

BolzenStainless steel double ended stud bolts with external threads on both ends
Außengewinde

Stainless Steel Double-Ended Studs

Außengewinde an beiden Enden sind im Serienvolumen Walzkandidaten oder können für Kleinserien und Sonderversionen geschnitten werden.

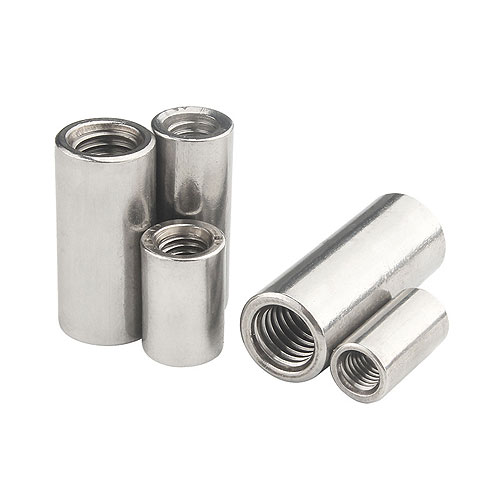
KupplungsmutterHex stud connector nut joining two threaded bars
Kupplungshardware

Hex Stud Connector Nut

Innengewinde an beiden Enden passen zu den verbundenen Bolzen, das Sechskantprofil bietet eine Schraubenschlüssel-Auflage.

RohreinsatzCustom threaded tube insert with left and right hand internal thread options
Rohradapter

Custom Thread Tube Insert

Der Außendurchmesser wird auf die Rohrbohrung gedreht, danach wird das Innengewinde passend zum Gegenstück-Gelenkkopf geschnitten.

Brauchen Sie eine Gewindespezifikation, die nicht im Katalog steht?Senden Sie uns die Zeichnung.

06 / Qualitätskontrolle

Wie Gewindemerkmale kontrolliert werden


Ein Gewinde, das korrekt aussieht, kann eine Lehrenprüfung dennoch nicht bestehen. Die Kontrolle konzentriert sich auf Gewindeform, Flankendurchmesser, Richtung und Passung.

01

Werkstoff und Rohling

Werkstoffzeugnisse werden vor Freigabe des Stabs geprüft, da das Gewindewalzen von gleichbleibendem Werkstoffverhalten abhängt.

02

Erstmuster

Das erste Gewindeteil eines neuen Aufspanns wird mit Gut/Ausschuss-Gewindelehren geprüft, bevor die Serie freigegeben wird.

03

Prozessbegleitende Prüfungen

Die Wanderprüfung bestätigt, dass die Gewindelehrenprüfung hält, während Walzwerke und Schneidwerkzeuge verschleißen.

04

Endprüfung

Je nach Produkt und Bestellung durchläuft die Fertigware 100 %-Prüfung, Stichprobe oder einen vom Kunden festgelegten Plan.

07 / Konstruktion für die Fertigung

Gewindemerkmale konstruieren: Was Sie senden und was die Kosten treibt


Was Sie mit der Anfrage senden

  • Gewindegröße, Steigung und Klasse
  • Gewalzt, geschnitten, gebohrt oder Empfehlung erwünscht
  • Rechts- oder Linksgewinde
  • Komplette Gewindelänge und Freistich/Auslauf
  • Menge und Zieltermin
01

Stückzahl vs. Werkzeug

Walzen erfordert ein Werkzeug für das exakte Gewinde; Schneiden ist bei Einzelstücken oder kleinen Sonderlosen oft praktischer.

02

Nähe zu einem Bund

Ein Walzwerkzeug braucht Anfahrspiel. Ein Gewinde nahe an einem Bund muss stattdessen möglicherweise geschnitten werden.

03

Gewinderichtung

Spannschlösser und beidseitige Versteller brauchen eine eindeutige Angabe der Richtung jedes Endes.

04

Rohlingsdurchmesser

Ein gewalztes Gewinde entsteht durch Verdrängen von Metall aus einem korrekt dimensionierten Rohling; das Rohlingsmaß muss den fertigen Außendurchmesser tragen.

05

Werkstoffduktilität

Walzen hängt davon ab, dass sich der Werkstoff sauber verformen lässt. Andere Werkstoffe und die meisten Innengewinde werden geschnitten oder gebohrt.

Vor und nach der Gewindeherstellung

Das Gewinde wird an ein Teil angebracht, das bereits in seiner Hauptform gedreht, gefräst oder gebohrt ist.

Typische MOQ100–300 Stück pro Artikel; Lagerartikel sind eventuell in kleineren Mengen erhältlich.
Zeitpläne nach RouteDie Termine folgen der Route, auf der das Gewinde gefertigt wird, und werden mit dem Angebot bestätigt.
über 20 LändernKunden werden über das Exportteam von SYZ Machine betreut.
08 / Käuferfragen

Gewinde-FAQ


Sollte mein Teil ein gewalztes oder ein geschnittenes Gewinde haben?

Bei einem Außengewinde an einem tragenden Teil in Serienvolumen lohnt sich Walzen in der Regel, wenn Werkstoff und Geometrie passen. Bei einem Einzelteil, einer Sondersteigung oder einem Gewinde nahe an einem Bund ist Schneiden auf der Drehmaschine oft die praktische Wahl.

Bohren Sie Innengewinde oder schneiden Sie nur Außengewinde?

Beides. Innengewinde werden üblicherweise in Ningbo gebohrt oder als Teil einer Fräsoperation in Taixing gefertigt. Außengewinde in Serienvolumen können in Wuxi gewalzt oder in Ningbo auf der Drehmaschine geschnitten werden.

Was ist der Unterschied zwischen einem gewalzten und einem geschnittenen Gewinde?

Ein gewalztes Gewinde verdrängt das Material in die Form, statt es abzutragen, und kann bei geeignetem Werkstoff und geeigneter Geometrie das Ermüdungsverhalten verbessern. Ein geschnittenes Gewinde ist flexibler bei ungewöhnlichen Steigungen und beengten Zugangsbedingungen.

Können Sie Linksgewinde fertigen?

Ja, bei gewalzten und geschnittenen Außengewinden sowie gebohrten Innengewinden, wenn Equipment und Geometrie es unterstützen. Nennen Sie uns, welches Ende welche Richtung braucht – klar auf die Zeichnung bezogen.

Was ist Ihre MOQ für ein Gewindesonderteil?

Die typische MOQ beträgt 100–300 Stück pro Artikel. Bei einem ersten Sonderauftrag mit gewalztem Gewinde ist es meist praktisch, vor der Verpflichtung auf Werkzeug und Volumen ein Muster zu bestätigen.

In welche Werkstoffe schneiden Sie Gewinde?

Kohlenstoffstahl, 4130-Chromoly-Legierungsstahl, 6061-Aluminium und 304/316-Edelstahl finden sich in unseren eigenen Produktlinien. Werkstoff und Verfahren werden gemeinsam bei der Zeichnungsprüfung bestätigt.

Können Sie Lehrenprüfungsnachweise für Gewinde bereitstellen?

Ja, wo erforderlich. Gewindeteile werden am Erstmuster und nach dem vereinbarten Prüfplan mit Gut/Ausschuss-Lehren geprüft. Maßberichte können je nach Produkt und Auftrag geliefert werden.

Können wir das Werk auditieren oder eine Drittprüfung veranlassen?

Ja. Kundenbesuche und Drittprüfungen können für den jeweiligen Produktionsstandort vereinbart werden. Der verbundene Standort Wuxi wurde von SGS im Bericht Nr. 492475436_P+T bewertet, gültig bis 9. Juli 2027.

09 / Review starten

Haben Sie ein Gewindeteil zu spezifizieren?


Senden Sie die Zeichnung mit Gewindegröße, Steigung, Klasse, Richtung und Volumen. Wir bestätigen, ob es als gewalztes, geschnittenes oder gebohrtes Gewinde läuft.

🍪
We Use Cookies