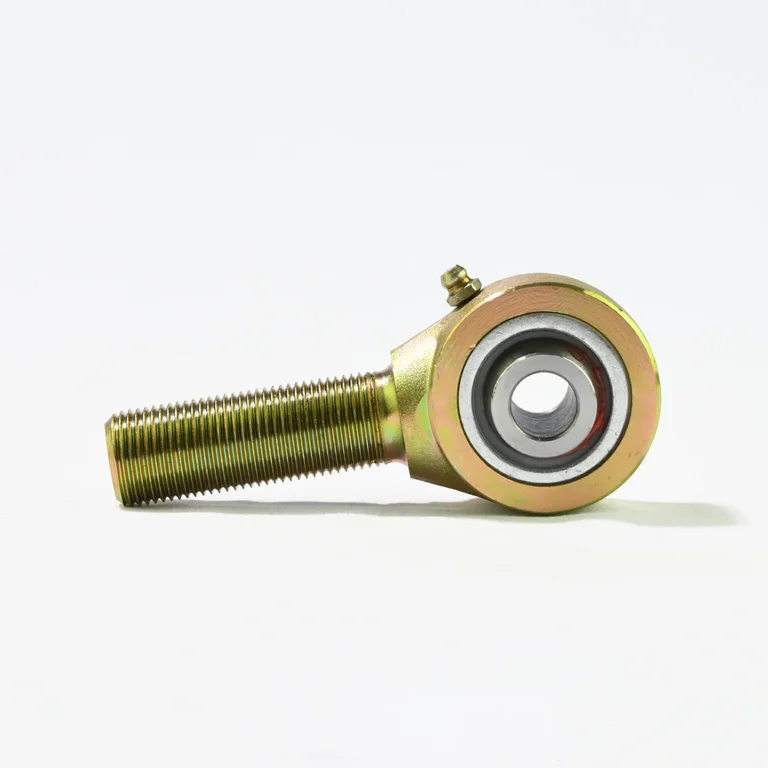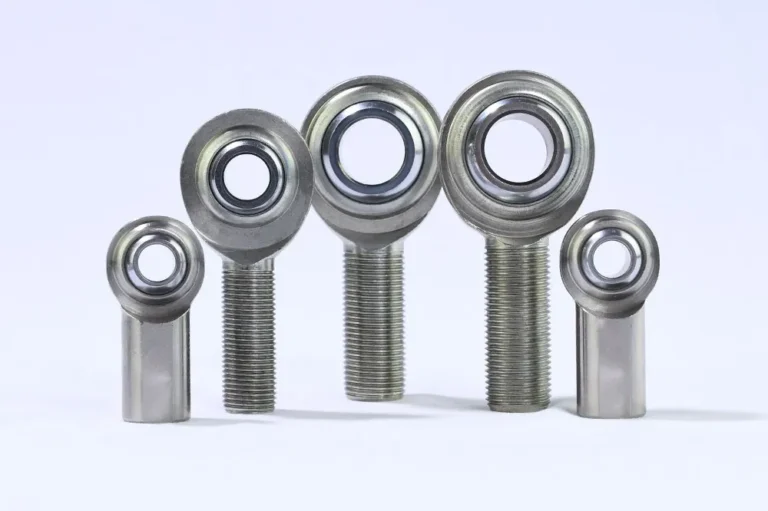

Ein Pick-and-Place-Kopf im vollen Produktionstakt macht es Gelenkköpfen nicht leicht. Bei 50.000 Komponenten pro Stunde — einem üblichen mittleren Durchsatz moderner SMT-Bestückungsanlagen — oszillieren die Gestänge, die Aktuatoren mit Spritzköpfen, Greifarme mit Servoabtrieben und Förderband-Weichen mit Antriebswellen verbinden, tausende Male pro Schicht. Die Gelenkköpfe in diesen Gestängen ändern laufend die Richtung, nehmen Trägheitslasten auf und halten die Positioniergenauigkeit in jedem Bruchteil einer Sekunde. Die meisten Standard-Katalog-Gelenkköpfe sind für diese Belastung nicht ausgelegt. Diejenigen, die dafür ausgelegt sind, haben spezifische Eigenschaften — und zu wissen, welche Eigenschaften wichtig sind und warum, entscheidet darüber, ob ein Gestänge zwei Jahre sauber läuft oder schon nach drei Monaten Spiel entwickelt und dann Ausschussplatinen und ungeplante Stillstände verursacht.
Warum Pick-and-Place einen der anspruchsvollsten Lastzyklen für einen Gelenkkopf darstellt
Pick-and-Place-Anwendungen werden gern als «leicht» bezeichnet, weil die Lasten klein klingen. Eine Düse, die einen 0402-Widerstand aufnimmt, bewegt keine Autoachse. Die Lasthöhe ist jedoch nur eine Variable — und in dieser Anwendung die, die am wenigsten zählt. Was Hochgeschwindigkeits-Pick-and-Place für einen Gelenkkopf wirklich schwierig macht, ist die Kombination von drei Faktoren, die selten zusammen auftreten.
Hohe Zyklusfrequenz
Eine Maschine mit 50.000 CPH führt nahezu 14 Pick-and-Place-Zyklen pro Sekunde aus. Viele Gestänge schwingen bei jedem Zyklus, das heißt über 800 Richtungswechsel pro Minute. Über eine dreischichtige Produktionswoche sind das mehr als 1,2 Millionen Oszillationsereignisse pro Tag. Konventionelle Gelenklager aus Stahl auf Stahl sind auf einen Schmierfilm angewiesen, der nach jeder Oszillation Zeit zum Wiederaufbau braucht. Bei diesen Frequenzen fehlt diese Zeit.
Hohe Beschleunigung, nicht nur hohe Geschwindigkeit
Pick-and-Place-Köpfe bewegen sich mit Verfahrgeschwindigkeiten über 2 m/s, doch die eigentlichen Lasten entstehen in den Beschleunigungs- und Verzögerungsphasen. Veröffentlichte Daten zu direktangetriebenen Linearaktuatoren von SMAC Corporation für PCB-Bestückung zeigen bewegte Massen von nur 95 Gramm (gegenüber 320 Gramm bei älteren Konstruktionen) — ausdrücklich zur Reduzierung der Trägheitskräfte auf die angeschlossenen mechanischen Komponenten. Bei 2G–5G Beschleunigung — in schnellen Portalanlagen üblich — erzeugt eine komplette Kopfeinheit von 0,5–2 kg pro Zyklus momentane Gelenklasten von 10–100 N. Diese Zahlen wiederholen sich über eine Million Mal pro Schicht. Die Kräfte sind für sich genommen nicht enorm. Die Akkumulation ist es.
Nahezu null tolerierbares Spiel
Eine SMT-Düse muss Bauteile mit Wiederholgenauigkeiten von ±0,05 mm oder besser platzieren. Jedes verschleißbedingte Spiel in einem Gelenkkopf führt direkt zu Platzierungsfehlern. Ein Lager, das durch Verschleiß auch nur 0,1 mm internes Spiel entwickelt, ist nicht mehr zulässig — und der Austausch eines Gelenkkopfs, der in einem montierten Kopf verbaut ist, mitten in der Produktion ist nie schnell.
Diese Kombination — hohe Frequenz, hohe Beschleunigungslast und nahezu null Toleranz gegenüber Spielwachstum — definiert, was der Gelenkkopf sein muss.

Auskleidungsmaterial: Hier fällt die eigentliche Auswahlentscheidung
Die Auskleidung des Gelenklagers — das Material zwischen Kugel und Rennlauf — ist die folgenreichste Wahl bei einem Gelenkkopf für diese Anwendung. Sie bestimmt Reibungsniveau, Wartungsintervall, Verschleißrate und ob das Lager hochfrequente Oszillation überhaupt übersteht.
Stahl auf Stahl (geschmiert)
Die Standardkonfiguration der meisten Katalog-Gelenkköpfe. Sie erfordern periodische Nachschmierung, um den Schutzfilm zwischen den Gleitflächen zu erhalten. Bei hohen Oszillationsfrequenzen wird der Schmierfilm fortwährend verdrängt und braucht Zeit und Bewegung, um sich zu verteilen. Bei Hochzyklusbedingungen baut sich der Film schneller ab, als er sich neu bilden kann — beschleunigter Metall-Metall-Kontakt, beschleunigter Verschleiß. Stahl auf Stahl ist für langsamere oszillierende Anwendungen und für rotierende Gelenke in Ordnung. Für Pick-and-Place-Gestänge mit Oszillation bei 10 Hz und mehr ist es nicht die richtige Wahl.
PTFE-Verbundauskleidung.
Die richtige Wahl für die meisten Hochgeschwindigkeits-Pick-and-Place-Anwendungen. PTFE-Verbundauskleidungen (Polytetrafluorethylen) — typischerweise eine gewebte oder aufgebrachte Faserschicht mit PTFE-Fasern — sind selbstschmierend. Sie sind nicht auf einen Flüssigkeitsfilm angewiesen. PTFE überträgt bei jedem Oszillationszyklus einen mikroskopischen Trockenfilm auf die Kugelfläche, und dieser Film bleibt unabhängig von der Frequenz bestehen. Hersteller wie Aurora Bearing (heute Teil von Timken) und ASKUBAL fertigen Gelenkköpfe mit PTFE-Auskleidung für Daueroszillationsbetrieb und wartungsfreien Einsatz, mit Temperaturbereichen von etwa −54 °C bis +163 °C (−65 °F bis +325 °F).
Der Kompromiss: PTFE-Verbundauskleidungen haben bei schweren Lasten eine geringere Tragfähigkeit als Stahl auf Stahl. Für Pick-and-Place-Gestänge — moderate Lasten, hohe Frequenz — ist das kein begrenzender Faktor. Das Gelenklager IKO GE10EC (10 mm Bohrung, PTFE-Verbundauskleidung) ist ein nützlicher Referenzpunkt: Der Zusatz «EC» bezeichnet speziell die wartungsfreie Version. Erwähnenswert, weil der GE10E ohne Zusatz aus Stahl auf Stahl besteht und manuelles Fetten erfordert — ein leichter Katalogfehler, wenn Ersatzteile unter Zeitdruck bestellt werden.
Bronze- oder Sintermetallauskleidungen.
Ein Mittelweg für Anwendungen, bei denen die Lasten über dem liegen, was PTFE bewältigt, die Oszillationsraten aber zu hoch für Stahl auf Stahl sind. Bei Hochgeschwindigkeits-Pick-and-Place seltener anzutreffen.
Auskleidungswahl für Pick-and-Place, vereinfacht:
- Hochfrequente Oszillation (über ~5 Hz), leichte bis moderate Last: PTFE-Verbundauskleidung
- Niedrige Frequenz, schwere Stoßlast: Bronzeauskleidung oder Stahl auf Stahl mit Schmierplan
- Gemischte Rotation und Oszillation: Gelenkkopf-Typ mit Nadelrollen- oder Kugellager
- Reinraum- oder Lebensmittelumgebung: Edelstahlgehäuse mit PTFE-Auskleidung
Gehäusematerial und Gewicht: das Trägheitsproblem
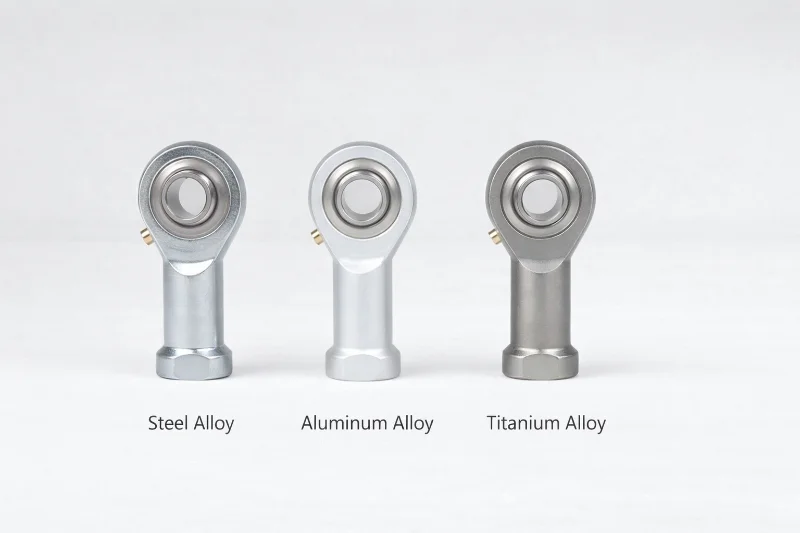
In einem Schnellsystem ist jedes Gramm in einem bewegten Gestänge ein Gramm, das tausende Male pro Schicht beschleunigt und abgebremst wird. Das Gehäusematerial eines Gelenkkopfs ist nicht nur eine strukturelle Entscheidung — es beeinflusst direkt, wie hart der Servo arbeiten muss und wie viel Trägheitslast das Gelenk bei jedem Richtungswechsel aufnimmt.
Gelenkköpfe aus Stahl sind für hochbelastete Anwendungen geeignet, bei denen Gewicht keine Rolle spielt. Gehäuse aus Chrom-Molybdän-Stahl (4130 oder 4140) bieten Streckgrenzen von 415–655 MPa je nach Vergütung und eine gute Ermüdungsfestigkeit. Im Pick-and-Place findet man Stahl-Gelenkköpfe in langsameren Systemen und in strukturellen Rahmen gestängen, wo die Taktraten niedriger und die Lasten größer sind.
Gelenkköpfe aus Aluminium — typischerweise 6061-T6 oder 7075-T6 — sind die übliche Wahl in schnellen Automatisierungsgestängen, weil Gewicht zählt. 6061-T6 hat eine Dichte von 2,70 g/cm³ gegenüber etwa 7,85 g/cm³ bei Stahl, rund 65 % Gewichtsersparnis. Ein 45 Gramm schwerer Stahl-Gelenkkopf, ersetzt durch ein 6061-T6-Äquivalent mit 16 Gramm, spart 29 Gramm. Bei 5G Beschleunigung reduziert diese Differenz von 29 Gramm die Trägheitslast am vorgeschalteten Aktuator um rund 1,4 N. Bei jedem Zyklus, an jedem Gestänge im Kopf, in jeder Schicht — diese Zahlen summieren sich zu echten Unterschieden in Motorauslegung, Wärmeentwicklung und Durchsatzgrenze des Systems.
7075-T6 bietet eine höhere Streckgrenze (503 MPa gegenüber 276 MPa bei 6061-T6) bei moderatem Mehrgewicht. Für Gestänge, bei denen das Gehäuse signifikante Biegemomente aufnimmt — nicht nur axiale und radiale Lasten am Gelenklager — ist 7075-T6 die bessere Wahl. Für leichtere Gestänge mit klar geführten Lastpfaden genügt 6061-T6 und lässt sich leichter bearbeiten.
Titangehäuse finden sich in Luft- und Raumfahrt-Pick-and-Place sowie in Halbleiter-Handling-Anlagen, wo extreme Gewichtsreduzierung und Korrosionsbeständigkeit gleichermaßen unverzichtbar sind. Die Materialkosten liegen beim 3- bis 5-Fachen von Aluminium. Die meisten Industrieautomatisierungsanwendungen brauchen das nicht.
Präzisionsgrad und internes Spiel: die Frage der Toleranzkette
Gelenkköpfe gibt es in Handels- und Präzisionsausführung. Bei statischen oder zyklenarmen Anwendungen ist der Unterschied selten entscheidend. Beim schnellen Pick-and-Place fast immer.
Gelenkköpfe der Handelsausführung haben interne Radialspiele, die ein messbares Spiel zwischen Kugel und Rennlauf zulassen. Bei einem Gelenklager mit 10 mm Bohrung und normalem Spiel sind das typischerweise 0,032–0,068 mm nach ISO 12240-1 — klein im alltäglichen Maßstab, aber signifikant in einem Gestänge, das seine Richtung eine Million Mal pro Monat umkehrt. In einem oszillierenden Gestänge äußert sich das Spiel bei jedem Richtungswechsel als Aufprallereignis. Bei hohen Frequenzen beschleunigen diese Mikroaufpralle den Auskleidungsverschleiß und erzeugen einen Positionsfehler, der sich über die Lebensdauer des Lagers aufsummiert.
Gelenkköpfe mit hohem Präzisionsgrad — solche mit reduziertem Radialspiel oder herstellerspezifischen Präzisionsserien — haben engere Toleranzen bei Kugelgestalt und Rennlaufkonformität, was zu einem anfänglichen Spiel unter 0,020 mm führt. Manche Konstruktionen werden mit null nominalem internem Spiel vorgespannt geliefert. Das reduziert direkt den spielbedingten Positionsfehler im Gestänge.
Für jedes Gestänge, bei dem die Positionierwiederholgenauigkeit eine Konstruktionsanforderung ist — und das ist bei jeder Pick-and-Place-Anwendung der Fall — sind Gelenkköpfe mit Präzisionsgrad Pflicht. Der Kostenaufschlag gegenüber der Handelsausführung liegt typischerweise bei 30–60 %. Das klingt nach viel, bis man eine Charge Ausschussplatinen oder einen ungeplanten Wartungseinsatz beziffert.
Eine Angabe, die man im Datenblatt des Herstellers prüfen sollte: der Verstellwinkel. Standard-Gelenkköpfe erlauben je nach Bauform ±7° bis ±15° Winkelverstellung. Pick-and-Place-Gestänge brauchen selten mehr als ±5°, daher ist dieser Parameter meist kein Engpass — aber die Bestätigung verhindert, dass man für eine enge Halterungeometrie die falsche innere Geometrie bestellt.
Korrosionsbeständigkeit und Umgebungskompatibilität
Pick-and-Place-Anlagen arbeiten in Umgebungen von der normalen Fabrikhalle über Reinräume bis hin zu Bereichen mit Conformal Coating, wo Flussmittelreste, Lösungsmittel und Feuchtigkeit vorhanden sind. Gehäusematerial und Kugelwerkstoff des Gelenkkopfs müssen zum tatsächlichen Einsatzort der Maschine passen.
Standardstahl (SAE 52100 oder Chrom-Molybdän-Stahl 4130) mit Verzinkung funktioniert in Fabrikhallen mit kontrollierter Luftfeuchtigkeit und minimaler Verschmutzung. Zink bietet mittleren Korrosionsschutz und ist bei den meisten Katalog-Gelenkköpfen für unproblematische Umgebungen Standard.
Edelstahlgehäuse (303 oder 440C) gehören in Bereiche mit Conformal Coating, in Nassreinigungsbereiche und in jede Anwendung, bei der der Gelenkkopf mit Flussmittelresten, IPA-Reinigung oder periodischer Feuchtigkeit in Berührung kommt. 440C-Edelstahl ist gehärtet und wird für die Kugel in tragenden Konfigurationen verwendet; 303-Edelstahl ist gut zerspanbar und eignet sich für Gehäuse, bei denen die Bearbeitbarkeit wichtiger ist als die Härte. Die Gelenkkopf-Auswahlhilfe von Rollon bringt einen Punkt auf, den man wiederholen muss: Die Auswahl der Korrosionsbeständigkeit sollte zur tatsächlichen Umweltexposition passen, nicht nur zum nominellen Betriebsbereich der Maschine. Auch der Wartungsschrank zählt.
Gelenkköpfe aus Edelstahl mit PTFE-Auskleidung sind die Konfiguration in Halbleiter-Handling-Anlagen, Reinraumautomatisierung und pharmazeutischem Pick-and-Place. Wartungsfrei (kein Schmiermittel im Lager, das die Umgebung kontaminieren könnte), korrosionsbeständig und für anhaltenden Hochzyklusbetrieb geeignet.
Nach der Ingenieursreferenz zur Lagerauswahl von NHBB ist eine Kugel aus Kupfer-Beryllium gegen einen wärmebehandelten Edelstahl-Rennlauf eine weitere Option für extreme oszillierende Lasten unter kontaminationsempfindlichen Bedingungen — eine Spezialkonfiguration, die es nicht in Standardkatalogen gibt, aber zu kennen sich lohnt, falls die Anwendung sie erfordert.
Gewindekonfiguration und Montage: die Geometrie richtig festlegen
Die funktionale Leistung eines Gelenkkopfs im Pick-and-Place ist eine Funktion seiner Lagerinnenteile — Auskleidung, Spielgrad, Material. Gewindekonfiguration und Montagegeometrie bestimmen, ob diese Innenteile ihre Arbeit tun können, ohne durch die Art der Installation mechanisch untergraben zu werden.
Außengewinde versus Innengewinde
In Pick-and-Place-Gestängen sind Gelenkköpfe mit Innengewinde (interne Gewindebohrung) üblich, wenn die Zugstange oder der Aktuatorenschaft ein bearbeitetes Außengewinde hat — typisch bei Kolbenstangen von Pneumatikzylindern, Linearaktuator-Abtrieben und kundenspezifisch gefertigten Verbindungsröhren. Gelenkköpfe mit Außengewinde (Außengewinde am Gehäuse) schrauben sich in ein Gewinderohr oder eine Kupplung. Die Wahl bestimmt die Geometrie des Gegenstücks. Wirklich entscheidend sind die Gewindeeingriffslänge und die Art der Sicherung des Baus.
Gewindeeingriff und Sicherung
Bei mehr als 10.000 Zyklen pro Tag ist vibrationsbedingtes Lockern ein realer Ausfallmodus. Ein Gelenkkopf, der sich selbstständig aus seinem Rohr dreht, verändert die effektive Gestängelänge, verschiebt die Gestängegeometrie und führt Positionsfehler ein — alles, bevor das Lager selbst versagt hat. Mindestens 1× Gewindedurchmesser Gewindeeingriff ist die Basisanforderung; 1,5× ist besser für vibrationsanfällige Baugruppen. Eine Sicherungsmutter oder ein Schraubensicherungsmittel mittlerer Festigkeit sollte Standardpraxis sein. Mittlere Festigkeit, nicht hohe — Sie wollen das Gelenk warten können, ohne eine Heißluftpistole.
Vorspanneinstellung
Manche Pick-and-Place-Gestänge verwenden Gestänge verstellbarer Länge, bei denen der Gewindeeingriff gezielt variiert wird, um die Geometrie einzustellen. Markieren Sie die Nennposition nach der Einstellung und prüfen Sie sie periodisch. Vibration wandert das Gewinde auch mit Sicherungsmethoden, wenn die Passung nicht stimmt.
Installations-Checkliste für Pick-and-Place-Gelenkköpfe:
- Bestätigen Sie, dass der Gewindeeingriff mindestens 1× Durchmesser beträgt, vorzugsweise 1,5×
- Verwenden Sie Schraubensicherung mittlerer Festigkeit oder eine Sicherungsmutter — nicht hochfest
- Prüfen Sie, dass der Verstellungswinkel über den gesamten Bewegungsbereich innerhalb der Nennung bleibt
- Anziehen nach Vorschrift; zu festes Anziehen vorspannt das Gelenklager gegen das Gehäuse
- Installationsdatum protokollieren und das erste Inspektionsintervall im Wartungsplan festlegen
Wartungsintervall und Lebensdauerplanung
Der Reiz von PTFE-ausgekleideten Gelenkköpfen in der Automatisierung ist der wartungsfreie Betrieb — und das stimmt für das Lager selbst weitgehend. Aber «wartungsfreies Lager» bedeutet nicht «keine Wartung an der Gelenkkopf-Baugruppe».
Was die Lebensdauer eines PTFE-ausgekleideten Gelenkkopfs in einer Hochzyklusanwendung beendet, ist Auskleidungsverschleiß, nicht Schmierungsversagen. PTFE-Verbundauskleidungen verschleißen durchaus. Die richtige Spezifikation ist die Nennzyklenzahl bis zur Verschleißgrenze bzw. die zulässige Verschleißtiefe — typischerweise 0,005″ (0,127 mm) laut veröffentlichten Daten von NHBB für selbstschmierende Verbunde. Einige Hersteller liefern Zykluslebensdauer-Schätzungen für konkrete Lastbedingungen; andere liefern statische und dynamische Tragfähigkeiten, die in ein berechnetes L10-Lebensdauermodell einfließen.
Hochgeschwindigkeits-Pick-and-Place-Maschinen im Dreischichtbetrieb gehören in ein geplantes Inspektions- oder Austauschprogramm, nicht in ein zustandsbasiertes. Wenn das Spiel im Betrieb spürbar wird, trägt das Lager schon seit einiger Zeit zu Platzierungsdrift bei. Ein sinnvolles erstes Inspektionsintervall für PTFE-ausgekleidete Gelenkköpfe in einem typischen Pick-and-Place-Gestänge bei mäßigen Lasten sind 12 Monate oder 10 Millionen Zyklen, je nachdem, was zuerst eintritt. Tatsächliche Intervalle hängen von Last, Drehzahl und Produkt ab.
Ein Faktor, der die Lebensdauer wesentlich verlängert: die richtige Bohrung-Bolzen-Passung bei der Installation. Eine zu kleine Bohrung — zu eng am Gelenkbolzen — vorspannt das Lager so, dass sich der Auskleidungsverschleiß beschleunigt. Eine zu große Bohrung lässt den Bolzen bei der Oszillation schaukeln und konzentriert den Verschleiß an den Kontakt Kanten. Der Bolzen sollte mit mäßigem Handdruck hineingleiten: kein Klemmen, kein Seitenspiel. Diese Prüfung dauert dreißig Sekunden, bevor die Maschine in Produktion geht, und kann Monate Lagerleben hinzufügen.
Wählen und Spezifizieren: eine praktische Zusammenfassung
Für Ingenieure, die Gelenkköpfe für Hochgeschwindigkeits-Pick-and-Place-Gestänge spezifizieren, ist die Entscheidungsfolge unkompliziert, sobald die Anwendungsparameter definiert sind:
- Definieren Sie zuerst das Lastspiel. Zyklen pro Minute, Lastrichtung, Lasthöhe, erforderliche Positionsrepeatierbarkeit und ob das Gelenk oszilliert oder gelegentlich rotiert. Ohne diese Zahlen ist jede Auswahl Raterei.
- Wählen Sie die Auskleidung nach der Oszillationsfrequenz. PTFE-Verbund für hochfrequente Oszillation — grob oberhalb von 2–3 Hz als Schwelle. Stahl auf Stahl nur für langsam laufende Gelenke mit machbarem Schmierplan.
- Wählen Sie das Körpermaterial nach Gewichtsbudget und Lastanforderungen. 6061-T6-Aluminium für die meisten Pick-and-Place-Gestänge. 7075-T6, wo das Gehäuse signifikante Biegemomente sieht. Stahl, wo die Lastreserven die höhere Festigkeit verlangen.
- Spezifizieren Sie Präzisionsgüte mit reduziertem radialem Spiel. Für jedes Gestänge, bei dem Repeatierbarkeit eine Konstruktionsspezifikation ist — und das ist jede Pick-and-Place-Anwendung — reicht handelsübliches Spiel nicht aus.
- Passen Sie die Korrosionsbeständigkeit an die tatsächliche Umgebung an. Verzinkter Stahl auf sauberen Werkshallen. Edelstahl in Flux-, Lösungsmittel- oder Reinigungsumgebungen. PTFE-ausgekleideter Edelstahl für Reinräume und Halbleiterumgebungen.
- Planen Sie das Serviceintervall. Geplante Inspektion oder Austausch, nicht Warten bis zum Ausfall. Nutzen Sie die Tragfähigkeitsdaten des Herstellers, um die L10-Lebensdauer unter realen Betriebsbedingungen abzuschätzen.
SYZ Rod Ends liefert Präzisionsgelenkköpfe in Aluminium, Stahl und Edelstahl mit PTFE- oder Stahl-auf-Stahl-Lagereinsätzen, in metrischen und Zollgewindegrößen. Für Pick-and-Place-Anwendungen, bei denen Standardgewindeabmessungen, Bohrungsgrößen oder Körpergeometrien nicht zu den Konstruktionsrandbedingungen passen, ist die kundenspezifische Fertigung nach anwendungsspezifischen Zeichnungen Standardleistung.