Auf dem Papier wirken Pressstationen für Batteriemodule unkompliziert: Ein Servoaktuator drückt eine Vorrichtungsplatte auf einen Stapel von Zellen, bringt eine kontrollierte Kraft auf und hält die Position. Die tatsächliche Mechanik ist deutlich anspruchsvoller. Die gepressten Zellen sind teuer, empfindlich gegenüber ungleichmäßiger Belastung und vertragen keine Vorrichtung, die auch nur einen Bruchteil eines Millimeters von der Achse abweicht. Und die Presshardware – Aktuatoren, Rahmen, Vorrichtungsplatten, Führungssäulen – verhält sich nie so perfekt, wie das CAD-Modell es vermuten lässt.
Genau in dieser Lücke zwischen Ideal und Realität beweisen Gelenkköpfe ihren Wert.
Die Präzisionsherausforderung in einer Batteriemodulpresse
Moderne EV-Batteriemodule – prismatisch, Pouch oder zylindrisch – werden unter streng kontrollierten mechanischen Bedingungen montiert. Pressvorgänge dienen typischerweise einem von mehreren Zwecken: Komprimieren von Zellstapeln, um den elektrischen und thermischen Kontakt zwischen Zellen und Kühlplatten herzustellen, Einpressen von Endplatten unter Last vor dem Schweißen oder Verschrauben oder Einpressen von Stromschienen und Steckverbindern mit präzisen Kraftprofilen.
Die Kraftanforderungen variieren erheblich. Leichte Kompressionsdurchgänge bei Pouch-Zellstapeln bringen vielleicht 20–50 kN über die Modullänge verteilt auf. Endplattenpressen für größere prismatische Module erreichen regelmäßig 100–200 kN oder mehr. Was all diese Vorgänge gemeinsam haben, ist die Anforderung, dass die aufgebrachte Kraft gleichmäßig verteilt wird – nicht an einer Kante der Vorrichtung konzentriert, nicht durch eine fehlausgerichtete Aktuatorstange verschoben, nicht durch ein unter Last leicht nachgebendes Rahmen verlagert.
Zellenausrichtung im Sub-Millimeter-Bereich ist in dieser Umgebung die Grundvoraussetzung. Die Elektroden in jeder Zelle wurden bei der Zellfertigung mit engen Toleranzen positioniert. Jede seitliche oder kippende Kraft, die bei der Modulmontage eingebracht wird, birgt das Risiko, die Zellintegrität zu gefährden – oder zumindest die Maßhaltigkeit zu beeinträchtigen, von der nachgelagerte Verschraubungs- und Schweißprozesse abhängen.
Drei Quellen der Fehlausrichtung in einer Pressstation
- Der Rahmen einer Pressstation verformt sich nicht zufällig. Aber er verformt sich. Unter voller Presslast biegen sich die vertikalen Säulen um berechenbare Beträge durch; die Montageflächen neigen sich; das Verhältnis zwischen der Zylinderanbindung und der Kontaktfläche der Vorrichtung verschiebt sich leicht gegenüber der unbelasteten Geometrie. Bei einer Maschine, die mit 100 kN presst, sind Rahmenverformungen von 0,1–0,3 mm realistisch und in der Fachliteratur zu Industriepressen gut dokumentiert.
- Der thermische Drift bringt eine weitere Variable mit sich. Eine Pressstation, die mehrere hundert Zyklen pro Stunde fährt, erzeugt Wärme im Aktuator, in den Führungssäulen und im Rahmen selbst. Die unterschiedliche Wärmeausdehnung zwischen Stahlrahmen und Aluminium-Vorrichtungsplatten – in der EV-Fertigung üblich, wo leichte Vorrichtungen bevorzugt werden – verursacht geometrische Veränderungen, die schleichend sind, sich während der Produktion nur schwer messen lassen und sich über eine Schicht hinweg summieren.
- Der dritte Faktor ist die Toleranzaufsummierung. Jedes Teil in der Montagekette – der Aktuatorflansch, die Adapterplatte, der Vorrichtungskörper – wird mit einer Toleranz gefertigt. Summiert man diese Toleranzen über acht oder zehn Schnittstellen auf, können die theoretische Mittellinie der Zylinderstange und die Mitte der Kontaktfläche der Vorrichtung um mehrere Zehntelmillimeter abweichen, noch bevor die Maschine ein einziges Modul gepresst hat.
Keines davon ist ein Konstruktions- oder Fertigungsfehler. Es sind normale Verhaltensweisen realer mechanischer Systeme unter realen Betriebsbedingungen. Die ingenieurtechnische Frage lautet, wie man sie berücksichtigt, ohne parasitäre Lasten in Komponenten einzuschleusen, die diese nicht verkraften.
Die kritische Schnittstelle: vom Aktuator zur Vorrichtungsplatte
Die Verbindung zwischen Aktuatorstange und Vorrichtungsplatte ist der Ort, an dem sich Fehlausrichtungsschäden am schnellsten ansammeln – und an dem Gelenkköpfe ihre wichtigste Funktion erfüllen.
Ohne selbstausrichtendes Gelenk an dieser Schnittstelle wird jeder Winkelversatz zwischen der Zylinderachse und der Fläche der Vorrichtungsplatte als Biegemoment auf die Zylinderstange übertragen. Servozylinder und Kugelgewindetriebe sind für präzise Axiallasten ausgelegt – nicht für Biegung. Eine anhaltende Seitenlast von nur 1–2 kN auf die Zylinderstange – klein im Vergleich zur Presskraft – genügt, um die Dichtungsabnutzung zu beschleunigen, die Bewegungsbahn der Stange zu verzerren und Positionierungsfehler einzuführen, die sich über Tausende von Zyklen aufsummieren. In einer Hochvolumen-EV-Produktionsumgebung bedeutet das ungeplante Stillstände und Rekalibrierungszyklen.
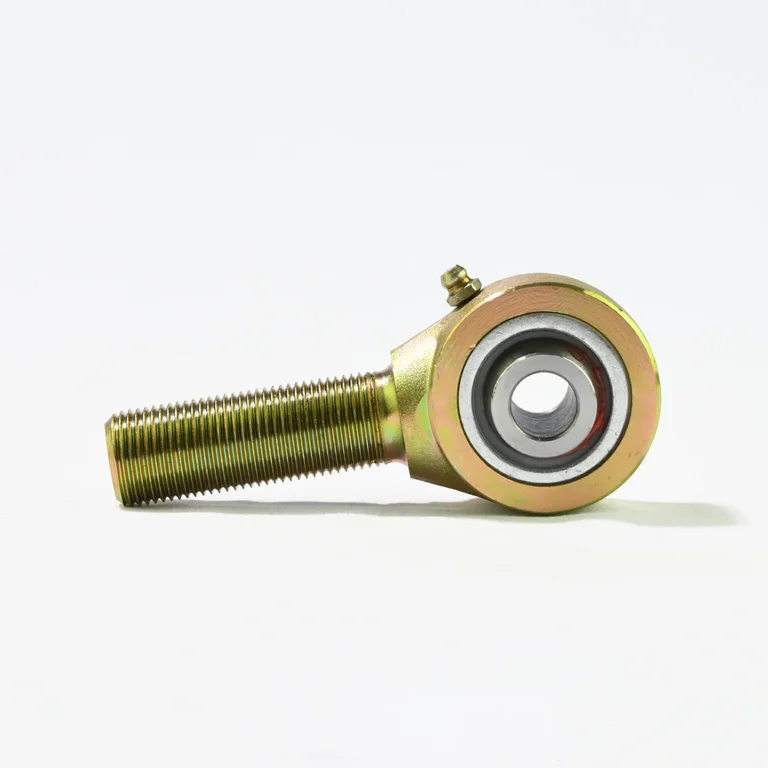
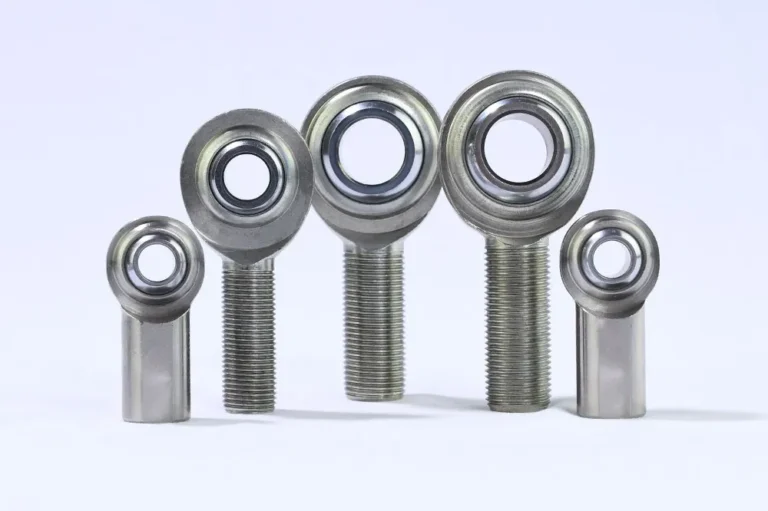
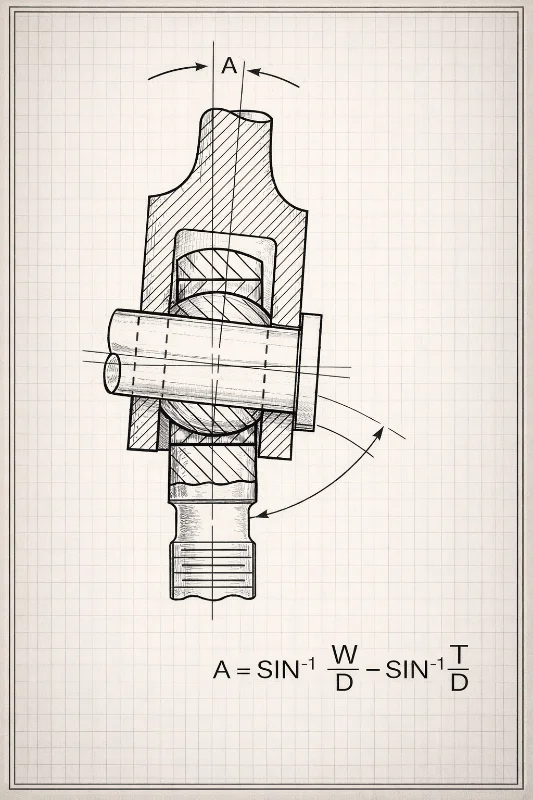
Ein Gelenkkopf an der Verbindung zwischen Zylinder und Vorrichtung löst dieses Problem. Das Kugellager im Gehäuse des Gelenkkopfs erlaubt es der Vorrichtungsplatte, ihre natürliche flache Kontaktposition an der Moduloberfläche zu finden, während die Zylinderstange auf ihrer vorgesehenen axialen Lastbahn bleibt. Parasitäre Biegemomente werden durch die Geometrie des Gelenkkopfs aufgenommen, statt in den Aktuator übertragen zu werden.
Übliche Konfigurationen verwenden einen Gelenkkopf mit Außengewinde auf der Seite der Zylinderstange, kombiniert mit einer Gabellastung oder Flanschaufnahme auf der Seite der Vorrichtungsplatte. Der Gewindeeingriff erlaubt eine Feinjustierung der Arbeitslänge – nützlich bei der ersten Inbetriebnahme und beim Vorrichtungswechsel. Eine Winkelausrichtungskapazität von ±6° bis ±10° deckt die in den meisten Pressstationen vorkommenden realen Versätze mit reichlich Reserve ab.
Für Presskräfte im Bereich von 50–200 kN, wie sie für Batteriemoduloperationen typisch sind, werden üblicherweise Gelenkköpfe mit statischen Tragzahlen von 150–600 kN spezifiziert, mit einem Sicherheitsfaktor von 3–5× zur Berücksichtigung dynamischer Belastungen und des zyklischen Charakters der Pressvorgänge.
Ein für Konstrukteure wichtiger Hinweis: Das Hinzufügen eines Gelenkkopfs an der Zylinderstangenverbindung verwandelt eine „fest-geführt«-Randbedingung in ein „angelenktes« Ende. Dies senkt die Eulersche Knickgrenze der Stange. Laut Referenzen der Pressentechnik, lässt sich dies mit der richtigen Stangendurchmesserwahl beherrschen, muss aber in der Konstruktionsphase erneut überprüft werden – insbesondere bei Langhubaktuatoren, die nahe ihrer Lastkapazität arbeiten.
Zur Kraftmessung: Ein Gelenkkopf an dieser Schnittstelle schützt nicht nur den Aktuator – er schützt die Genauigkeit. Ist die Verbindung starr und fehlausgerichtet, erfasst die Kraftmessdose eine Kombination aus der beabsichtigten Presskraft und der ungewollten Seitenlast und verfälscht die Messwerte je nach Installationsgeometrie um 2–8 %. Der Gelenkkopf hält den Kraftvektor senkrecht zur Messachse der Kraftmessdose – genau das, womit Dehnungsmessbrücken kalibriert werden. Das Messergebnis wird sauberer.
Weitere Einsatzorte von Gelenkköpfen
Die Schnittstelle zwischen Aktuator und Vorrichtung erhält die meiste ingenieurtechnische Aufmerksamkeit, doch erfahrene Pressenkonstrukteure wissen, dass sie selten der einzige Ort ist, an dem Gelenkköpfe benötigt werden.
Höhen- und Positionseinsteller für die Vorrichtung sind eine zweite häufige Anwendung. Batterie-Pressstationen verarbeiten oft mehrere Modulvarianten, was Anpassungen der Vorrichtungsplattenposition beim Modellwechsel erfordert. Eine Gestänge-Spannschlossanordnung mit einem Rechtsgewinde-Gelenkkopf an einem Ende und einem Linksgewinde am anderen ermöglicht Technikern, die effektive Gestängelänge präzise zu verlängern oder zu verkürzen – eine volle Umdrehung an einem Gewinde mit 2 mm Steigung bewegt 2 mm, eine viertel Umdrehung 0,5 mm. Keine Hydraulik, keine Passbleche, und die Links-/Rechtsgewindekombination widersteht unerwünschter Rotation durch Vibration besser als eine eingängige Lösung.
Der Schutz der Kraftmessdose ist ein weiterer Ort, an dem ein Gelenkkopf still, aber kritisch arbeitet. Kraftmessdosen sind für rein axiale Belastung kalibriert. Jedes Biegemoment eines fehlausgerichteten Pressstößels bringt ein Parasitsignal in die Messung ein – der Sensor liest die beabsichtigte Presskraft plus die vorhandene Seitenlast. Je nach Installationsgeometrie kann dieser Messfehler 5–10 % des Werts bei typischen Presskräften erreichen. Ein Gelenkkopf an der Schnittstelle der Kraftmessdose hält den Kraftvektor korrekt mit der Messachse ausgerichtet und beseitigt diese Fehlerquelle über die Betriebsdauer der Maschine.
Klemmarme für Endplatten profitieren von Gelenkköpfen an ihren Drehpunkten, insbesondere dort, wo der Antriebszylinder mit dem Klemmhebel verbunden wird. Während der Arm seinen Schwenkbereich durchläuft, ändert sich die Geometrie zwischen Zylinderachse und Hebel kontinuierlich. Ein Gelenkkopf-Drehpunkt bewältigt dies auf natürliche Weise und bleibt dennoch steif in Richtung der Klemmkraft.
Verbindungen an Führungssäulen verdienen eine genauere Anmerkung. Bei einigen Pressstationsdesigns – insbesondere bei „schwimmender Platte«-Architekturen, bei denen die Platte sich unter Last bewusst selbst nivellieren darf – erlauben Gelenkköpfe oder sphärische Gelenklager an den Führungssäulen-Schnittstellen eine kontrollierte Winkelcompliance und verhindern Klemmung. Das ist eine bewusste Konstruktionsstrategie, keine allgemeine Empfehlung. Standard-Pressstationen mit starren Linearführungsbuchsen benötigen diese Behandlung nicht und würden durch sie beeinträchtigt. Ist die Designabsicht eine starr geführte Platte, bleiben Linearbuchsen die richtige Wahl.
Auswahl von Gelenkköpfen für die EV-Batteriefertigungsumgebung
Ein Standard-Kataloggelenkkopf eines Rennsportlieferanten ist hier nicht automatisch die richtige Wahl. Die Fertigungsumgebung bringt Anforderungen mit sich, denen sich die meisten Motorsportanwendungen nicht stellen müssen.
Betrieb ohne Schmierung. Zellfertigungslinien für Batterien arbeiten mit Reinheitsgraden, die mit Öl oder Fett an mechanischen Komponenten unvereinbar sind. Schmiermittelkontamination von Zellen oder Elektroden ist ein Ausbeuteproblem, und ein Gelenkkopf, der nahe der Vorrichtung Fett abgibt, ist kein akzeptables Risiko. PTFE-gefütterte Gelenkköpfe lösen das direkt: Der PTFE/Gewebe-Verbundliner zwischen Kugel und Laufbahn bietet Selbstschmierung ohne externes Schmiermittel. Nachschmierungsintervalle – ein realer Betriebskostenfaktor bei Hochzyklus-Presstechnik – entfallen. PTFE-gefütterte Edelstahl-Gelenkköpfe, die in Pharma- und Reinfertigungsumgebungen eingesetzt werden, zeigen unter regelmäßigen Sanitierungsbedingungen durchweg eine längere Lebensdauer als Standardstahlvarianten.
PTFE-Liner sind typischerweise für Betriebstemperaturen bis 120–150 °C ausgelegt, was Pressstationen für Batterien im Normalbetrieb abdeckt. Der Kompromiss ist eine reduzierte dynamische Tragfähigkeit gegenüber Vergütungsstahl-auf-Stahl-Konfigurationen – weshalb der Sicherheitsfaktor bei wartungsfreien Anwendungen eher wichtiger ist als sonst. Bei schnellen EV-Linien mit 3–6 Sekunden Taktzeit sind die dynamische Tragzahl und die Verschleißlebensdauer des Liners oft die eigentlichen begrenzenden Faktoren für Wartungsintervalle, nicht die statische Tragfähigkeit.
Material: Gehäuse aus 316L, Kugel aus 440C. Pressstationen in EV-Fertigungsumgebungen werden regelmäßig mit milden wässrigen Mitteln oder alkoholbasierten Tüchern gereinigt. Kohlenstoffstahl mit Standardverzinkung korrodiert unter diesen Bedingungen mit der Zeit. Gehäuse und Korpus sollten aus korrosionsbeständigem 316L-Edelstahl sein. Die Kugel, die die Kontaktlast und den Verschleiß aufnimmt, besteht typischerweise aus 440C-Edelstahl oder hartverchromtem Stahl – härter und verschleißfester als 316L, das für Lagerflächen unter zyklischer Last zu weich ist. Beide Materialien kombinieren die meisten hochwertigen wartungsfreien Gelenkkopfdesigns.
Winkelverstellbereich und der Kompromiss. Die Geometrie von Batterie-Pressstationen erfordert typischerweise ±4° bis ±8° an der Hauptaktuatorschnittstelle. Vorrichtungsstellgestänge können ±15° oder mehr benötigen. Den Kompromiss zu verstehen lohnt sich: Winkelausrichtungskapazität und radiale Tragfähigkeit bewegen sich mit zunehmendem Winkel in entgegengesetzte Richtungen. Ein Gelenkkopf mit ±25° Verstellbereich hat eine niedrigere statische Tragzahl als der vergleichbare Gehäusedurchmesser bei ±6°. Spezifizieren Sie den Winkel, den Sie tatsächlich benötigen, nicht das verfügbare Maximum.
Innenspiel in Präzisionsanwendungen. Standard-Gelenkköpfe haben ein radiales Innenspiel von etwa 0,02–0,05 mm zwischen Kugel und Liner. In den meisten Pressanwendungen ist das unbeachtlich. Bei Stationen mit sehr engen Toleranzen für die Pressungstiefe – etwa ±0,05 mm oder enger – erzeugt dieses Spiel eine kleine mechanische Totzone beim Übergang vom Anfahren zum Pressen. Für diese Fälle sind vorgespannte oder spielfreie sphärische Lager verfügbar und eine Spezifikation wert.
Gewindesicherung. Bei Hochzyklus-Pressanwendungen kann sich das Gewindeschaff durch Vibration lösen. Eine korrekte Montage umfasst Gewindesicherungskleber oder mechanische Retention – Gegenmuttern, Sicherheitsdraht – um ein Lösen zu verhindern. Wie in in Referenzen zur Montage von Gelenkköpfen dokumentiert, ist dies besonders bei vertikalen Installationen relevant, wo das gravitationsunterstützte Lösen den Vibrationseffekt verstärkt. Links-/Rechtsgewindekombinationen in Spannschlossanordnungen sind von Natur aus sicherer als eingängige Konfigurationen.
Eine praktische Checkliste zur Auswahl von Gelenkköpfen für Pressstationen
Die obigen Konstruktionsüberlegungen lassen sich in eine praktikable Auswahlreihenfolge gliedern.
Zuerst Last und Geometrie:
- Maximale statische Presskraft berechnen und einen Sicherheitsfaktor von 3–5× auf die statische radiale Tragzahl des Gelenkkopfs anwenden
- Bei Langhubaktuatoren die Knicklast nach dem Hinzufügen einer angelenkten Endbedingung am Gelenkkopf erneut überprüfen
- Maximale Winkelfehlausrichtung an jeder Schnittstelle abschätzen, unter Berücksichtigung von Rahmenverformung, thermischem Drift und Toleranzaufsummierung
- Prüfen, ob Gewindegröße und Eingriffslänge den Spezifikationen der Aktuatorstange entsprechen
Danach die Umgebung:
- Lubrication-free required? Specify PTFE-lined
- Regular cleaning with aqueous or solvent-based agents? Specify 316L body with 440C ball
- Confirm PTFE liner temperature range covers operating conditions (−65°C to +150°C handles all standard pressing station environments)
Application-specific last:
- Tooling adjusters: specify left-hand/right-hand thread pair; the self-locking geometry is worth the small extra cost
- Load cell interfaces: select rod end with low-friction liner to minimize force measurement hysteresis
- Ultra-high precision compression depth control (±0.05 mm or tighter): consider pre-loaded zero-clearance spherical bearings
- High-cycle installations: add jam nuts and thread locking compound regardless of orientation; plan for periodic inspection
SYZ Machine supplies industrial rod ends in standard steel and full stainless configurations, with PTFE-lined options across common metric thread sizes (M10–M64) used in industrial pressing equipment. Custom thread forms and body configurations are available for stations with non-standard actuator interfaces.