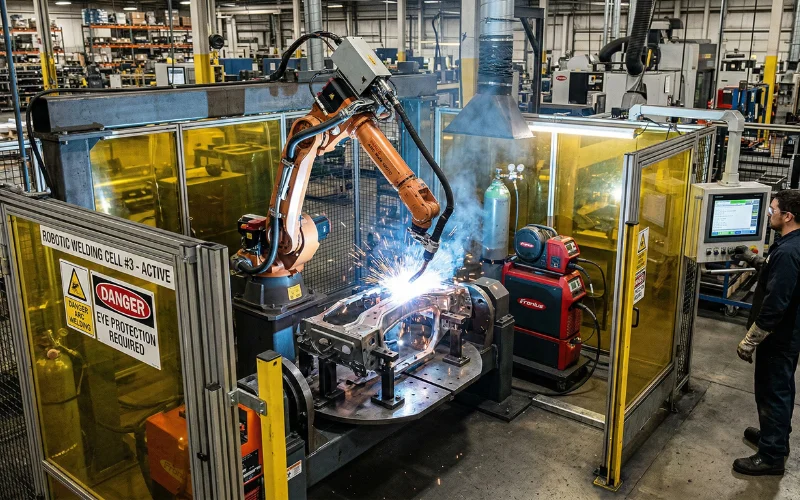
Eine Roboterschweißzelle ist nur so präzise wie ihr schwächstes mechanisches Glied. Moderne Schweißroboter halten Wiederholgenauigkeiten von ±0,05 bis ±0,1 mm – präzise genug, um über eine gesamte Produktionsschicht hinweg eine Schweißnaht mit chirurgischer Konstanz zu setzen. Doch in den meisten Karosserie- und Industriefertigungsumgebungen erreicht diese Robotergenauigkeit die Schweißverbindung nicht. Etwas zwischen Roboter und Werkstück schluckt sie. Und öfter als Vorrichtungskonstrukteure erwarten, ist dieses Etwas der Gelenkkopf.
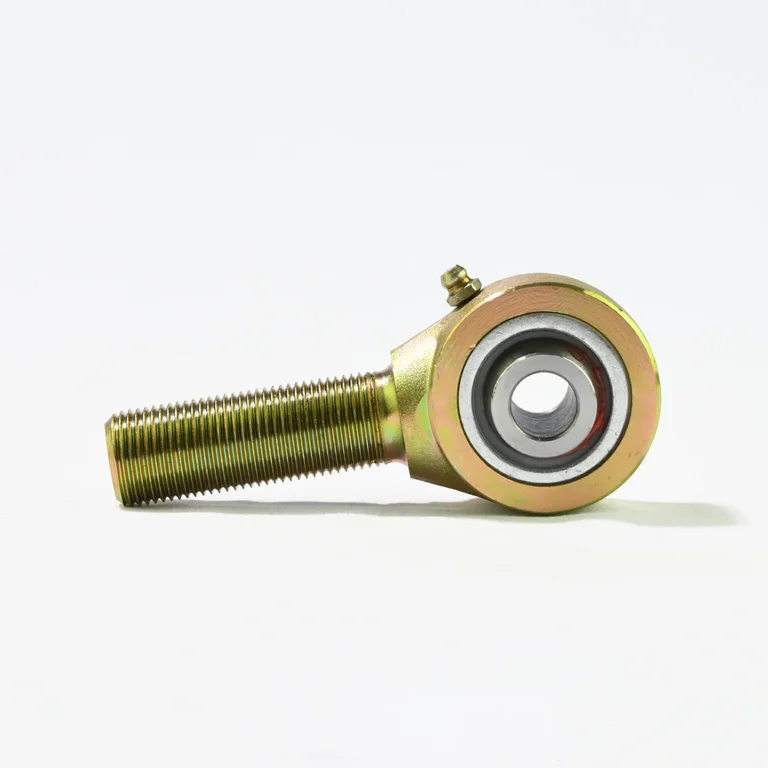
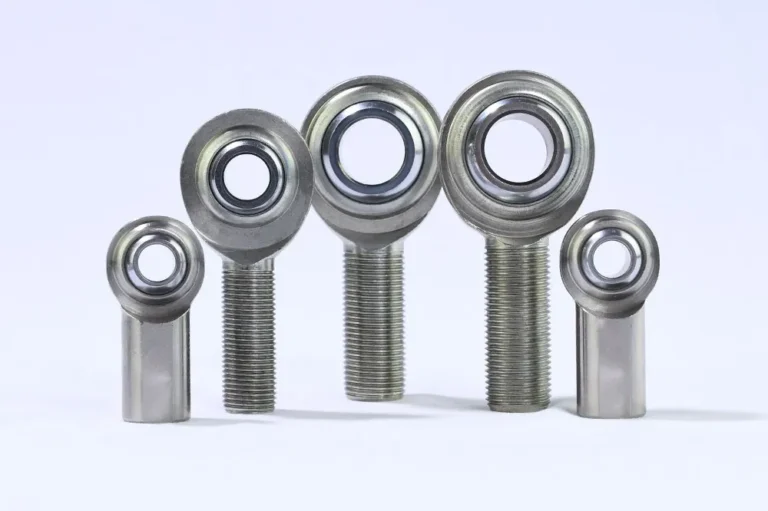
Gelenkköpfe sitzen an Drehpunkten, Spannarmen, Positionierergestängen und Verstelleinrichtungen in der gesamten Schweißvorrichtung. Sie sind kompakt, lasttragend und werden in der Konstruktionsphase leicht übersehen – bis die Vorrichtung drei Monate nach Produktionsbeginn Nahtabweichungen außerhalb der Toleranz produziert. Bis dahin wird das Problem oft als Roboterdrift, Werkzeugverschleiß oder thermische Verzerrung fehlinterpretiert. Die Gelenkköpfe sind selten das Erste, was jemand prüft.
Das Problem der Präzisionskette – warum jedes Gelenk zählt
Roboterschweißvorrichtungen sind Präzisionsbewegungssysteme. Ein Roboterarm positioniert den Brenner auf ±0,05 mm. Die Vorrichtung hält das Werkstück auf ±0,1 mm. Die kumulierte Toleranz an der Schweißstelle – der tatsächliche Wert, der bestimmt, ob die Naht korrekt sitzt – ist die Summe jedes dazwischenliegenden mechanischen Glieds.
In einer typischen BIW-Vorrichtung (Body-in-White) umfasst diese Kette Positionierstifte, Spannarme, Kniehebelmechanismen und Positionierergestänge. Jedes Glied fügt Toleranz hinzu. Jedes Drehgelenk bringt Spielpotential mit. Die gängige Industriepraxis, niedergelegt in Normen wie AIAG CQI-15, verlangt, dass die Positionierung der Schweißstelle innerhalb von ±halb des Schweißdrahtdurchmessers gehalten wird – bei Standarddraht mit 0,045″ sind das ±0,022″ (etwa ±0,56 mm). Bei feineren Drahtstärken im Aluminium-BIW-Bereich verengt sich das Fenster weiter.
Gelenkköpfe tragen an jedem beweglichen Gelenk zu dieser Toleranzkette bei. Ein korrekt spezifizierter, neu installierter Gelenkkopf bringt sehr wenig Spiel – doch „sehr wenig“ ist nicht null. Standardmäßige industrielle Gelenkköpfe haben ein definiertes Radialspiel von etwa 0,03 bis 0,05 mm. In einem System, dessen Wiederholgenauigkeitsbereich ±0,05 mm beträgt, verbraucht allein dieses Spiel einen erheblichen Teil des gesamten Positionsbudgets – bevor überhaupt Verschleiß einrechnet. In Schweißanwendungen höchster Präzision lohnt es sich, dies bereits in der Konstruktionsphase zu adressieren: Nullspiel- oder vorgespannte Gelenkkopfvarianten existieren speziell für Robotersysteme, bei denen Standardspiele die Toleranzkette vom ersten Tag an aushöhlen.
Ein verschlissener Gelenkkopf oder einer, der von Anfang an unterdimensioniert war, verschlimmert das schnell. Multipliziert man das Spiel über mehrere Spannarm-Pivots und ein Positionierergestänge, kämpft die Vorrichtung, die bei der Inbetriebnahme ±0,1 mm hielt, nun damit, ±0,3 mm zu halten. Der Roboter ist weiterhin präzise. Die Vorrichtung nicht.
Eine Schweißumgebung ist härter für Gelenkköpfe als die meisten Maschinenanwendungen
Schweißvorrichtungen arbeiten nicht unter kontrollierten Bedingungen. Sie zyklern ständig – in der hochvolumigen Automobilproduktion absolviert eine einzelne Vorrichtung 4.000 bis 6.000 Öffnungs-Schließ-Zyklen pro Schicht. Zwischen den Zyklen: eine Ladung Wärmestrahlung aus dem Lichtbogen, Spritzer von 1.400–1.600 °C, Vibrationen durch den Elektrodenkontakt und mechanische Stöße durch die Spannerauslösung.
Die meisten Gelenkkopf-Spezifikationen decken statische Last und Fehlausrichtungswinkel ab. Weniger beschreiben, was speziell in einer Schweißumgebung passiert.
Hitze, Spritzer und thermische Belastung
Schweißspritzer, die einen Gelenkkopf erreichen, sind nicht nur ein Kontaminationsproblem – sie sind ein thermisches Ereignis. Ein Spritzpartikel auf oder neben der Lageraufnahme leitet Wärme schnell in das umgebende Metall. PTFE-ausgekleidete Gelenkköpfe – die Standardempfehlung für Hochzyklus-Automatisierung – haben eine kontinuierliche Betriebsgrenze von etwa +120 °C bis +150 °C für das Lagermaterial, Hochtemperaturformulierungen erreichen +200 °C.
In direkten Spritzzonen kann dieser Schwellenwert lokal und kurzzeitig überschritten werden. Die praktische Lösung ist bewusste Abschirmung: Metallabdeckungen oder spritzbeständige Beschichtungen, positioniert zum Schutz der Lageraufnahmebereiche. Das erfordert keine exotische Technik – es erfordert, dass jemand im Konstruktionsteam über die Spritzertrajektorie nachdenkt, bevor die Vorrichtung auf den Produktionsboden geht.
Die Wärmeausdehnung des Vorichtungsrahmens erzeugt ein verwandtes Problem. Während sich die Struktur während der Produktion erhitzt, drückt und zieht sie an den Gelenkkopf-Pivots – und bringt axiale Spannung in Gelenke, die primär für Radiallast ausgelegt waren. Dadurch verklemmt sich das Gestänge, wenn kein Winkelspiel vorhanden ist, um die Geometrieänderung zu absorbieren. Ein ausreichender Fehlausrichtungswinkel bei der Gelenkkopfauswahl verhindert das Verklemmen; die Auswahl allein nach Tragfähigkeit adressiert das nicht.
Streustrom: der Ausfallmodus, den niemand in die Stückliste schreibt
In einer Schweißzelle mit schlechtem oder indirektem Erdungspfad sucht der Schweißstrom den einfachsten Rückweg zur Stromquelle. Dieser Weg führt manchmal durch die Vorrichtungsstruktur – und durch jede metallische Drehstelle auf seinem Weg, einschließlich Gelenkkopflagern.
Schon kleine Lichtbogenereignisse zwischen Kugel und Laufbahn verursachen Grübchenbildung. Einige hundert Grübchenereignisse zerstören einen PTFE-Laufbelag. Stahl-auf-Stahl-Lager sind thermisch etwas toleranter, aber Grübchen verursachen dieselbe fortschreitende Verschleißdegradation. Die Lösung ist Erdungsdisziplin: Stellen Sie sicher, dass der Massepfad des Schweißstromkreises direkt verläuft und bewegliche Vorrichtungsgelenke umgeht, oder fügen Sie eine elektrische Isolierung zwischen Gelenkkopf und dem Strompfad der Vorrichtung ein. Das ist eine Frage der Verdrahtung und Einrichtung der Vorrichtung, nicht der Gelenkkopfauswahl – aber sie verursacht Gelenkkopfausfälle, die der Spezifikation oder der Qualität angelastet werden.
Mechanische Hochzyklus-Ermüdung
Eine Vorrichtung, die 5.000 Mal pro Schicht zykliert, drei Schichten pro Tag, akkumuliert rund 2,7 Millionen Lastzyklen über ein sechsmonatiges Wartungsintervall. Das ist das Gebiet der Hochzyklus-Ermüdung. Die statische Tragfähigkeit, mit der die meisten Gelenkkopf-Spezifikationen führen, sagt nichts über das Verhalten bei 2,7 Millionen Zyklen aus.
Kompensation der Winkelfehlausrichtung: Was die Vorrichtung wirklich zusammenhält
Der Einbau in einer Schweißvorrichtung ist nie geometrisch perfekt. Spannarme werden mit Maßabweichungen an Position geschweißt. Aktuatoren werden leicht schräg montiert. Selbst sauber gebaute Vorrichtungen haben Winkelversätze an den Drehpunkten, die sich aus Montagetoleranzen akkumulieren.
Gelenkköpfe existieren, um genau das zu bewältigen.
Ein Standard-Gelenkkopf erlaubt ±6° bis ±8,5° Winkelfehlausrichtung, je nach Bohrungsdurchmesser und Bauform. Hochverstell-Konfigurationen erreichen ±25° oder mehr. Innerhalb dieses Bereichs rotiert die sphärische Kugel frei, sodass der verbundene Aktuator oder das Gestänge sich bewegen kann, ohne Biegespannungen in Welle oder Gehäuse zu übertragen.
Ohne Winkelspiel belasten schon kleine Montagefehlausrichtungen den Aktuatorenschaft seitlich. Stangendichtungen von Pneumatikzylindern fallen früher aus als erwartet. Lager von Servoaktuatorenwellen verschleißen ungleichmäßig. Die Vorrichtung „verschleißt schneller als sie sollte“ – eine Beschwerde, die in der Schweißzellenwartung fast schon sprichwörtlich ist – und die winkelige Querbelastung an Gelenkkopfgelenken ist oft eine unbeachtete Mitursache.
In mehrachsigen Positionierergestängen – in BIW-Linien eingesetzt, um Werkstücke zwischen Schweißstationen umzuorientieren – ermöglichen Gelenkköpfe der Gestängegeometrie, Winkelvariation zu absorbieren, während der Positionierer seinen Bewegungsbereich durchläuft. Das ist besonders wichtig in Schweißzellen mit koordinierter Bewegung, wo der Positionierer als zusätzliche Roboterachse gesteuert wird und jede Verklemmung im Gestänge direkt in Positionierfehler umgesetzt wird.
PTFE-ausgekleidet vs. Stahl-auf-Stahl: Die Entscheidung, die die Wartungsfrequenz bestimmt
Die folgenreichste Entscheidung zum Lagerinterface in der Gelenkkopfauswahl für Schweißvorrichtungen ist PTFE-ausgekleidet versus Stahl-auf-Stahl (schmierbar).
Warum PTFE Hochzyklus-Anwendungen dominiert
PTFE-ausgekleidete Gelenkköpfe verwenden eine dünne Polytetrafluorethylen-Schicht zwischen der gehärteten Kugel aus legiertem Stahl und der Laufbahn. Der Laufbelag eliminiert die Nachschmierung – eine praktische Notwendigkeit, wenn Lagerpositionen in einer Schweißvorrichtung oft nur mit teilweiser Zerlegung der Vorrichtung zugänglich sind und Fettverunreinigung durch Spritzereinwirkung ein Wartungsrisiko statt eines gelösten Problems ist.
Ein Detail, das man wissen sollte: Nicht alle PTFE-ausgekleideten Gelenkköpfe sind gleich. Standard-PTFE-Varianten verwenden gebondete oder aufgesprühte Beschichtungen, ausreichend für Anwendungen mit mittlerer Zykluszahl. Für Vorrichtungen mit 4.000+ Zyklen pro Schicht bieten PTFE-Gewebeauskleidungen – bei denen der Laufbelag ein gewebter Verbundstoff statt einer Beschichtung ist – erheblich höhere Verschleißfestigkeit und sind die passende Spezifikation für dauerhafte Hochzyklus-Schweißumgebungen.
In Hochzyklus-Schweißumgebungen ist die PTFE-Konsistenz so wichtig wie das Vorhandensein von PTFE. Geschmierte Stahl-auf-Stahl-Lager verändern ihre Reibungseigenschaften mit den Zyklen – Fett verteilt sich, verbraucht sich an Hochlastzonen und erlaubt schließlich Metall-auf-Metall-Kontakt. PTFE-Gewebelager halten einen stabileren Reibungskoeffizienten über Millionen Zyklen. Für Spannarme der Vorrichtung bedeutet diese Konsistenz eine konstantere Spannkraft – und damit einen konstanteren Nahtspalt.
Standardmäßige PTFE-ausgekleidete Gelenkköpfe arbeiten zuverlässig von -30 °C bis +120 °C. Höhertemperaturformulierungen reichen bis etwa +200 °C.
| Konfiguration | Tragfähigkeit | Schmierung | Temperaturbereich | Am besten für |
|---|---|---|---|---|
| PTFE-Gewebeauskleidung | Hoch | Selbstschmierend | -30 °C bis +120 °C | Hochzyklus-Vorrichtungen (4.000+/Schicht), unzugängliche Positionen |
| Standard-PTFE-Auskleidung | Hoch | Selbstschmierend | -30 °C bis +120 °C | Vorrichtungen mit mittlerer Zykluszahl |
| Stahl-auf-Stahl (schmierbar) | Höher | Erfordert Schmierung | -40 °C bis +150 °C | Niedrigzyklus, zugängliche Positionen, Schwerlastspannung |
| Edelstahl + PTFE | Mittel-Hoch | Selbstschmierend | -50 °C bis +120 °C | Waschanlagen- oder korrosive Umgebungen |
Wann Stahl-auf-Stahl eine vernünftige Wahl ist
Für sehr hohe Spannlasten in großen Schweißvorrichtungen für Strukturbauteile – Längsträger, Baugruppen von Schwermaschinen – bieten Stahl-auf-Stahl-Gelenkköpfe eine höhere ultimative statische Tragfähigkeit. Wenn die Position tatsächlich für geplantes Schmieren zugänglich ist und die Zykluszahl niedrig ist (etwa unter 500 pro Schicht), funktionieren schmierbare Konfigurationen.
Das praktische Risiko: Positionen, die „Schmierung erfordern“, werden im Produktionsumfeld selten nach Plan geschmiert. Das Ergebnis – ein trocken laufender Gelenkkopf, beschleunigter Verschleiß, entstehendes Spiel – ist so häufig, dass die Beweislast bei Stahl-auf-Stahl liegen sollte. Der Standard für alles, was über 1.000 Zyklen pro Schicht läuft, sollte PTFE-ausgekleidet sein.
Auswahl-Prüfpunkt
Bevor Sie das Lagerinterface spezifizieren, beantworten Sie drei Fragen:
- Ist diese Position während eines normalen Wartungsfensters tatsächlich für die Nachschmierung zugänglich?
- Wie viele Zyklen pro Schicht? Unter 500 Zyklen: Stahl-auf-Stahl kann funktionieren. Über 2.000 Zyklen: PTFE-ausgekleidet ist die sicherere Standardeinstellung.
- Liegt diese Position in einer direkten Spritzzone? Wenn ja: Lager abschirmen UND PTFE-Gewebeauskleidung spezifizieren.
Tragfähigkeit, Ermüdungslebensdauer und der Sicherheitsfaktor, der wirklich zählt
Die statische Radialtragfähigkeit eines Gelenkkopfs ist die Kraft, bei der Kugel oder Laufbahn bricht. Für Schweißvorrichtungsanwendungen ist das die Untergrenze – nicht das Dimensionierungskriterium.
Die Ermüdungslebensdauer ist die Konstruktionsrandbedingung, nicht die Spitzenlast
Bei einer Vorrichtung, die Millionen Male zykliert, lautet die ingenieurmäßige Frage nicht „Überlebt dieser Gelenkkopf die maximale Spannkraft?“ – das kann er fast sicher. Die Frage lautet: Bei welchem Prozentsatz der Nennlast läuft der Gelenkkopf pro Zyklus, und liefert dieser Prozentsatz eine ausreichende Ermüdungslebensdauer?
Allgemeine maschinenbauliche Praxis: Bei Gelenkköpfen, die mehr als 1 Million Zyklen erreichen sollen, halten Sie die Arbeitslast pro Zyklus bei 20–30 % der statischen Nenntragfähigkeit. Für Anwendungen über 10 Millionen Zyklen – in einem Dreischicht-BIW-Betrieb binnen eines Jahres erreichbar – muss die Reserve möglicherweise noch größer sein oder der Bohrungsdurchmesser eine Stufe höher gewählt werden.
Ein Vorrichtungsingenieur, der einen Gelenkkopf mit „2-fachem Sicherheitsfaktor auf die maximale Spannlast“ dimensioniert, hat die statische Festigkeit abgedeckt. Die Ermüdungslebensdauer erfordert eine andere Berechnung und typischerweise einen größeren Sicherheitsfaktor.
Radiale gegenüber axialer Lastrichtung
Gelenkköpfe sind für Radiallast ausgelegt – Kraft senkrecht zur Schaftachse. Die axiale Tragfähigkeit (entlang des Schafts) beträgt typischerweise 5–10 % der radialen Nenntragfähigkeit. Spannarme oder Gestänge, die einen Gelenkkopf versehentlich axial belasten, erleiden vorzeitige Ausfälle, die wie defekte Hardware aussehen. Die richtige Lösung ist immer die Konstruktionsgeometrie, nicht eine stärkere Komponente: Halten Sie die Lagerebene mit der funktionalen Lastratebene ausgerichtet.
Für eine detaillierte Referenz zur Methodik der Tragfähigkeit von Gelenkköpfen, zur Montageorientierung und zur Schätzung der Ermüdungslebensdauer die Engineering-Referenz von New Hampshire Ball Bearings behandelt das Thema gründlich.
Alles zusammengeführt: ein Auswahlrahmen für Ingenieure von Schweißvorrichtungen
Die Gelenkkopfauswahl für Roboterschweißvorrichtungen läuft auf drei Faktoren hinaus, in Prioritätsreihenfolge:
1. Passen Sie das Zyklusregime an, nicht nur die Last.
Berechnen Sie die erwarteten Lebensdauerzyklen. Dimensionieren Sie den Gelenkkopf so, dass die Arbeitslast pro Zyklus bei Anwendungen über 1 Million Zyklen bei 25–30 % oder weniger der statischen Tragfähigkeit liegt. Verwenden Sie PTFE-Gewebeauskleidungen für Vorrichtungen über 4.000 Zyklen pro Schicht.
2. Spezifizieren Sie PTFE-ausgekleidet als Standard.
In Schweißumgebungen ist die Wartungsannahme hinter Stahl-auf-Stahl-Gelenkköpfen oft unrealistisch. PTFE-Gewebeauskleidungen eliminieren eine Schmiervariable, die – ignoriert – Genauigkeitsverlust verursacht, der allem außer dem Gelenkkopf zugeschrieben wird.
3. Dimensionieren Sie den Fehlausrichtungswinkel nach der tatsächlichen Montagegeometrie.
Der Standard von ±6–8° beherrscht die meisten Vorrichtungsgelenke. Positionierergestänge mit größerem Winkelhub erfordern Verifikation. Eine zu knapp spezifizierte Fehlausrichtung verlagert Spannung auf den Aktuatorenschaft – sie verschlechtert die Vorrichtungsgenauigkeit über einen anderen Ausfallmodus als Lagerverschleiß, aber mit ähnlichen Folgen.
Zwei zusätzliche Punkte aus der Praxis : Prüfen Sie, dass der Schweiß-Massepfad nicht durch Gelenkkopf-Drehgelenke verläuft, und spezifizieren Sie Nullspiel- oder vorgespannte Gelenkköpfe für die präzisesten Vorrichtungspositionen, bei denen Standardlagerspiele im Verhältnis zum Toleranzbudget des Systems nicht trivial sind.
Für das Toleranzmanagement von Vorrichtungen ist die GD&T-Lagetoleranz die Standardmethodik, um kumulative Toleranzketten unter Kontrolle zu halten. der Toleranz-Stack-up-Leitfaden von GD&T Basics ist ein nützlicher Einstiegsverweis.
SYZ Machine liefert Industrie-Gelenkköpfe in Bohrungsdurchmessern von M5 bis M30 – PTFE-ausgekleidete selbstschmierende Konfigurationen, hochfeste Chrom-Molybdän-Varianten und Edelstahloptionen für korrosive Umgebungen – mit Maßtoleranzen, die für Präzisionsautomatisierungsanwendungen geeignet sind. Individuelle Bohrungs- und Gewindekonfigurationen sind für nicht standardmäßige Vorrichtungsgeometrien verfügbar.